
Vardiyanın sonunda bir çizim atölyesine gittiğinizde genellikle yüksek karbonlu bir hattın nasıl çalıştığını kimse kontrol panelini açmadan anlayabilirsiniz. Yağlayıcı hala temiz, çıkıştan çıkan paketler sağlam ve düzgün ve kalıp tutucuların çevresinde mavi renkli sprey kurutma yok. Bir makine hızlı çalıştığı halde hala arızalanıyor olabilir. Hız ve performans arasındaki uçurum, hiçbir broşür şeklinin yakalayamadığı kısımdır.
Uzun zamandır Wuxi'de çizim ekipmanları üretiyoruz. Jinding Technology adını alan şirket, 1990'larda küçük bir aile atölyesinden doğdu ve bugün gönderdiğimiz makineler, şu anda 40'tan fazla ülkede çalışan 550'den fazla hattın yanı sıra, ilk kurulumlardan dersler taşıyor. Aşağıda, yüksek karbonlu bir ıslak hat seçen veya halihazırda zemininde durandan daha fazlasını elde etmeye çalışan müşterilerimize performansı nasıl açıkladığımız anlatılmaktadır.
Yüksek karbonlu tel neden daha fazla ıslak hat ister?
Yüksek karbonlu çubuk makineye patentli olarak gelir: ince bir perlitik yapı, tel değirmende ayarlanmış bir çekme kuvveti ve tek bir nedenden dolayı var olan ince bir pirinç veya fosfat taşıyıcı kaplama - yağlayıcıyı kalıpta tutmak için. Çizim çizgisinin bu noktadan itibaren yaptığı her şey işin sertleştirilmesiyle ilgili bir müzakeredir. Her geçiş, çekme kuvvetini ısıya ve dislokasyon yoğunluğuna dönüştürür, böylece tel daha güçlü, daha az sünek ve çok daha az bağışlayıcı hale gelir.
%0,8 karbon ve üzeri olduğunda bu bağışlama hızla sona erer. Yapının absorbe edebileceğinin ötesinde bir azalmaya zorlarsanız, başarısızlık her zaman beklediğiniz yerde gerçekleşmez. Daha sonra merkezi bir patlama, ırgat üzerinde bir fincan ve koni kırılması veya bobin paketlendikten üç gün sonra müşterinin penceresinden dışarı doğru sürüklenen bir gerilme sonucu olarak yüzeye çıkar.
Islak çekme, endüstrinin ısı sorununa cevabıdır. Yağlayıcı içeren taşma blokları ve kalıpları, ısıyı havanın yapabileceğinden çok daha hızlı bir şekilde ortadan kaldırır; bu nedenle ıslak makineler, kuru hatların geri çekilmesi gereken yerlerde 1.000 m/dak ve üzeri hızları tutar. Soğutma devresi ancak etrafındaki disiplin kadar iyidir. Yağlayıcı sıcaklığı ayar noktasının beş derece üzerine çıktığında film mukavemeti düşer, sürtünme artar ve ekstra ısı doğrudan tele geri döner. Makinede hiçbir şey değişmedi ancak performans değişti.
Performansı gerçekten harekete geçiren kaldıraçlar
Geçiş programı ve kalıp başına azalma
Hiçbir şey yüksek karbon sonuçlarını indirgeme dizisinden daha fazla şekillendiremez. Yumuşak çeliğe uygun bir program (cömert ısırıklar, az sayıda kalıp) üçüncü bloktan önce yüksek karbonlu telleri kıracaktır. Bu göreve yönelik çoğu ıslak hat, geçiş başına %15-25 alan azaltma aralığında çalışır ve yüzey kalitesinin ve çap toleransının toplu azaltmadan daha önemli olduğu bitirme kalıplarına doğru incelir. Yaklaşma açısı, yön uzunluğu ve arka gerilim aynı hesaplamaya aittir; bunlar bağımsız ayarlar değildir.
Bloklar arası kayma kontrolü
Kayma tipi makinelerde tel, çıktığı ırgattan biraz daha hızlı çekilir ve bu küçük fark, ipi gergin tutan şeydir. Burası aynı zamanda hataların toplandığı yerdir: bir bloktaki yüzde ikilik bir kayma, aşağı yöndeki her yerde kalıp aşınmasına ve ayrıca müşterinin bizden önce fark ettiği ovalliğe dönüşür. Bireysel tahrikli ve elektronik dişlili servo doğrudan tahrikli bloklar, hız oranının yük ve sıcaklıkla sürüklenmek yerine sabit kalması nedeniyle maliyetlerini tam olarak yüksek karbonlu çalışmalardan kazanırlar.
Soğutma, yağlayıcı ve filtreleme
Islak yağlayıcı, uygun bir soğutucu değil, çalışma sıvısıdır. Konsantrasyon, pH, sabunlaşma değeri ve hepsinden önemlisi ince tane içeriği, bir filmin kalıptaki basınca dayanıp dayanamayacağını belirler. Sıcaklık en çok takip ettiğimiz değişkendir. Çoğu mağazada, 35-45 °C, filmin öngörülebilir şekilde davrandığı banttır ve düzgün bir çökeltme ve filtreleme döngüsüne sahip bir plakalı ısı eşanjörü, bu bandı, işler ısındığında daha fazla yağlayıcı eklemekten çok daha güvenilir bir şekilde tutacaktır.
Bunların hemen arkasında üç faktör daha var ve bunlar çoğunlukla sonradan akla gelenler olarak değerlendiriliyor:
- Kalıp alıştırması — en iyi boyutlar için ayrılmış elmas kalıplarla birlikte, tele uygun karbür kalitesi, yaklaşma açısı ve yatak uzunluğu.
- Gerginlik ve döngü kontrolü — istikrarlı bir getiri gerilimi, çap değişimini başlamadan önce durdurur.
- Alma ve biriktirme — sağlam bir paket için yeterli gerginlik; asla telin tambur üzerinde eğilmesine neden olacak kadar fazla gerilim yok.
- Durum izleme — soğutma sıvısı basıncı, kalıp kutusu sıcaklığı ve kırılma tespiti, performans hakkında herhangi bir hız okumasından daha fazlasını anlatır.
Bir bakışta performans kıyaslamaları
Aşağıdaki bantlar sağlıklı, yüksek karbonlu ıslak hatlarda gördüğümüz bantlardır. Bunları evrensel bir spesifikasyon olarak değil, belirli bir kalite, kaplama ve bitmiş çap hakkında bir konuşmanın başlangıcı olarak değerlendirin.
| Parametre | Tipik çalışma bandı | Neyi tahrik ediyor |
|---|---|---|
| Giriş çubuğu çapı | 5,5 – 8,0 mm | Kalıp sayısı ve toplam makine uzunluğu |
| Geçiş başına alan azaltma | %15 – 25, bitişte giderek inceliyor | Merkezi patlamalar ve orta bobin kırılmaları riski |
| Çizim hızı | 600 – 1.200 m/dak | Vardiya başına çıkış, soğutma kapasitesine göre dengeli |
| Islak yağlayıcı sıcaklığı | 35 – 45 °C | Film gücü ve kalıp ömrü |
| Bloklar arasında kayma | Kaymalı tip makinelerde %2 – 6 | Kalıp aşınma oranı ve yüzey kalitesi |
| Alma gerilimi | Hala sağlam bir paket oluşturan en düşük değer | Paket yoğunluğu ve tel düzgünlüğü |
| Mola oranı | Çekilen on ton başına bir kırılmanın altında | Sayfadaki tek dürüst performans rakamı |
Makineyi belirtilen en yüksek hıza göre değil göreve göre eşleştirmek, kazancın büyük kısmını oluşturur. Toplu iş boyutları orta düzeyde ve taban alanı dar olduğunda, kompakt bir yatay düzen genellikle uzun, ağır hizmet tipi bir bloktan daha mantıklıdır.
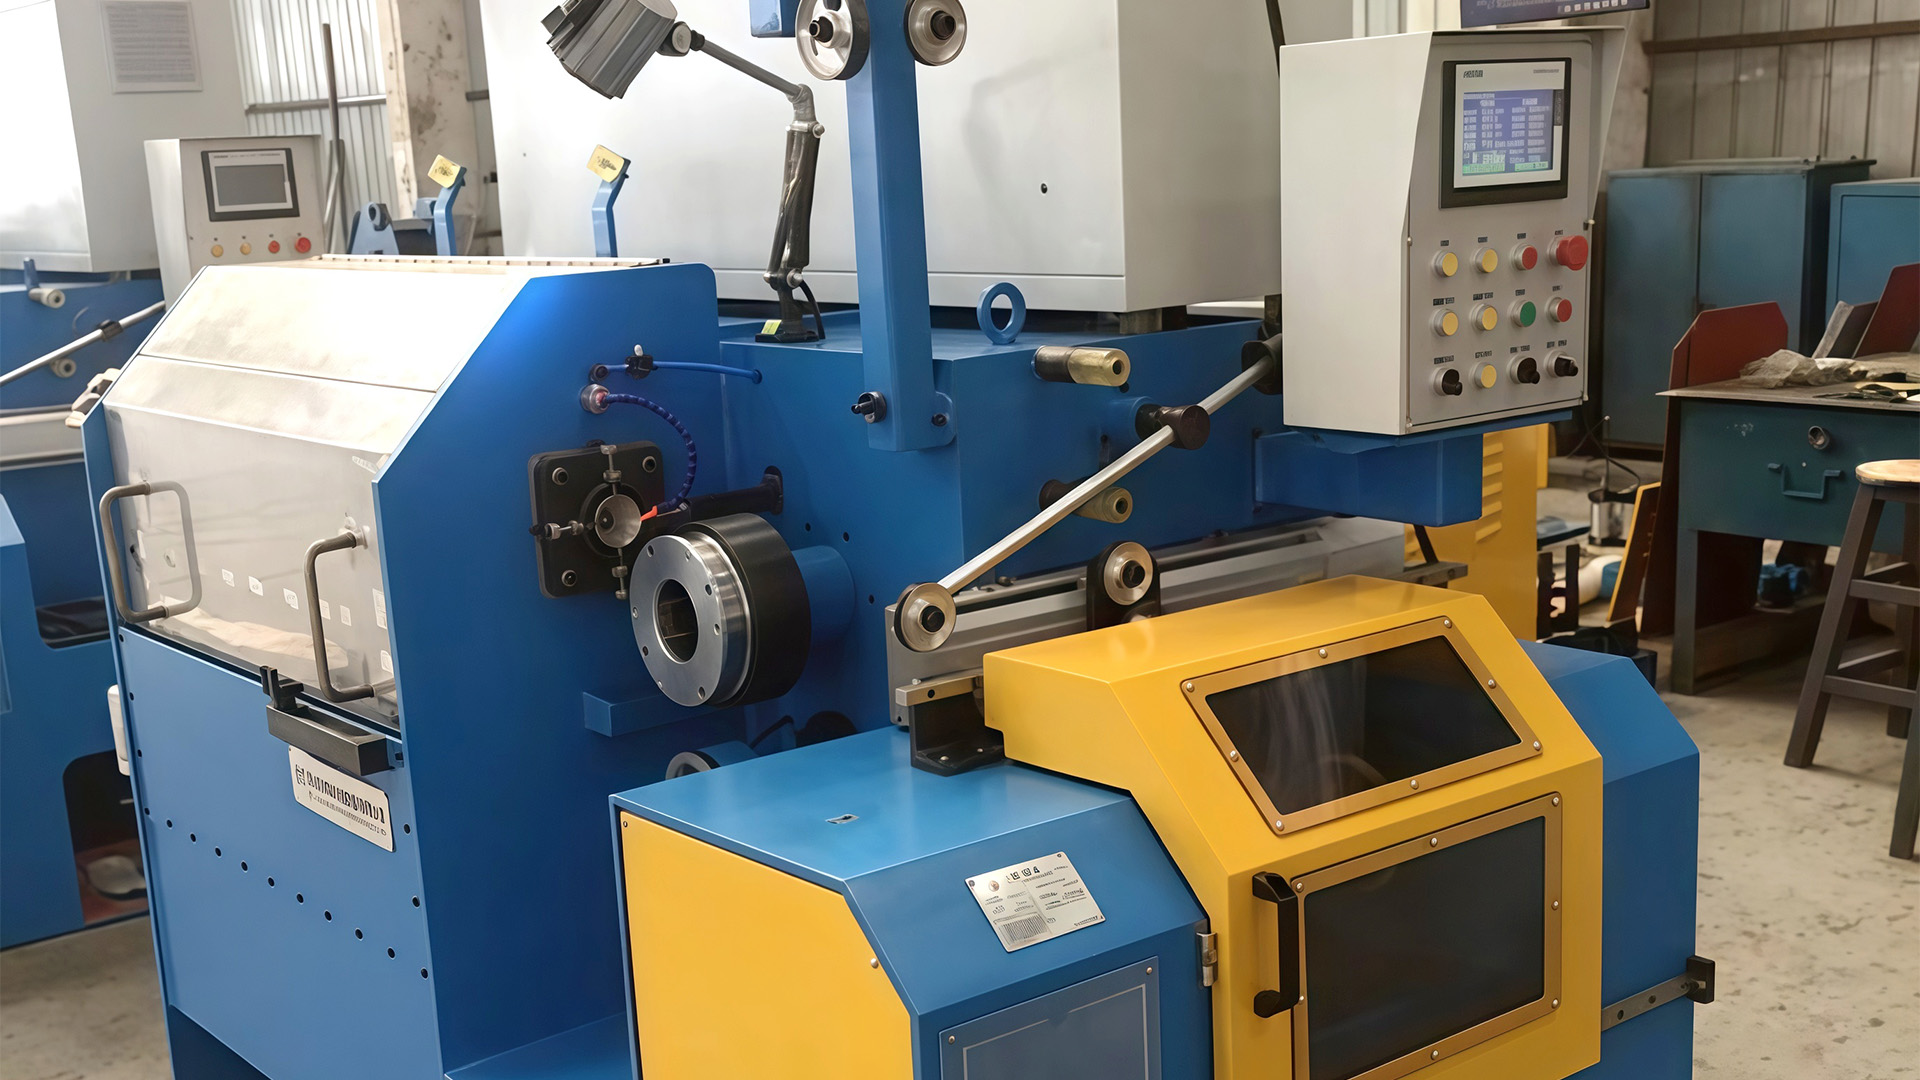
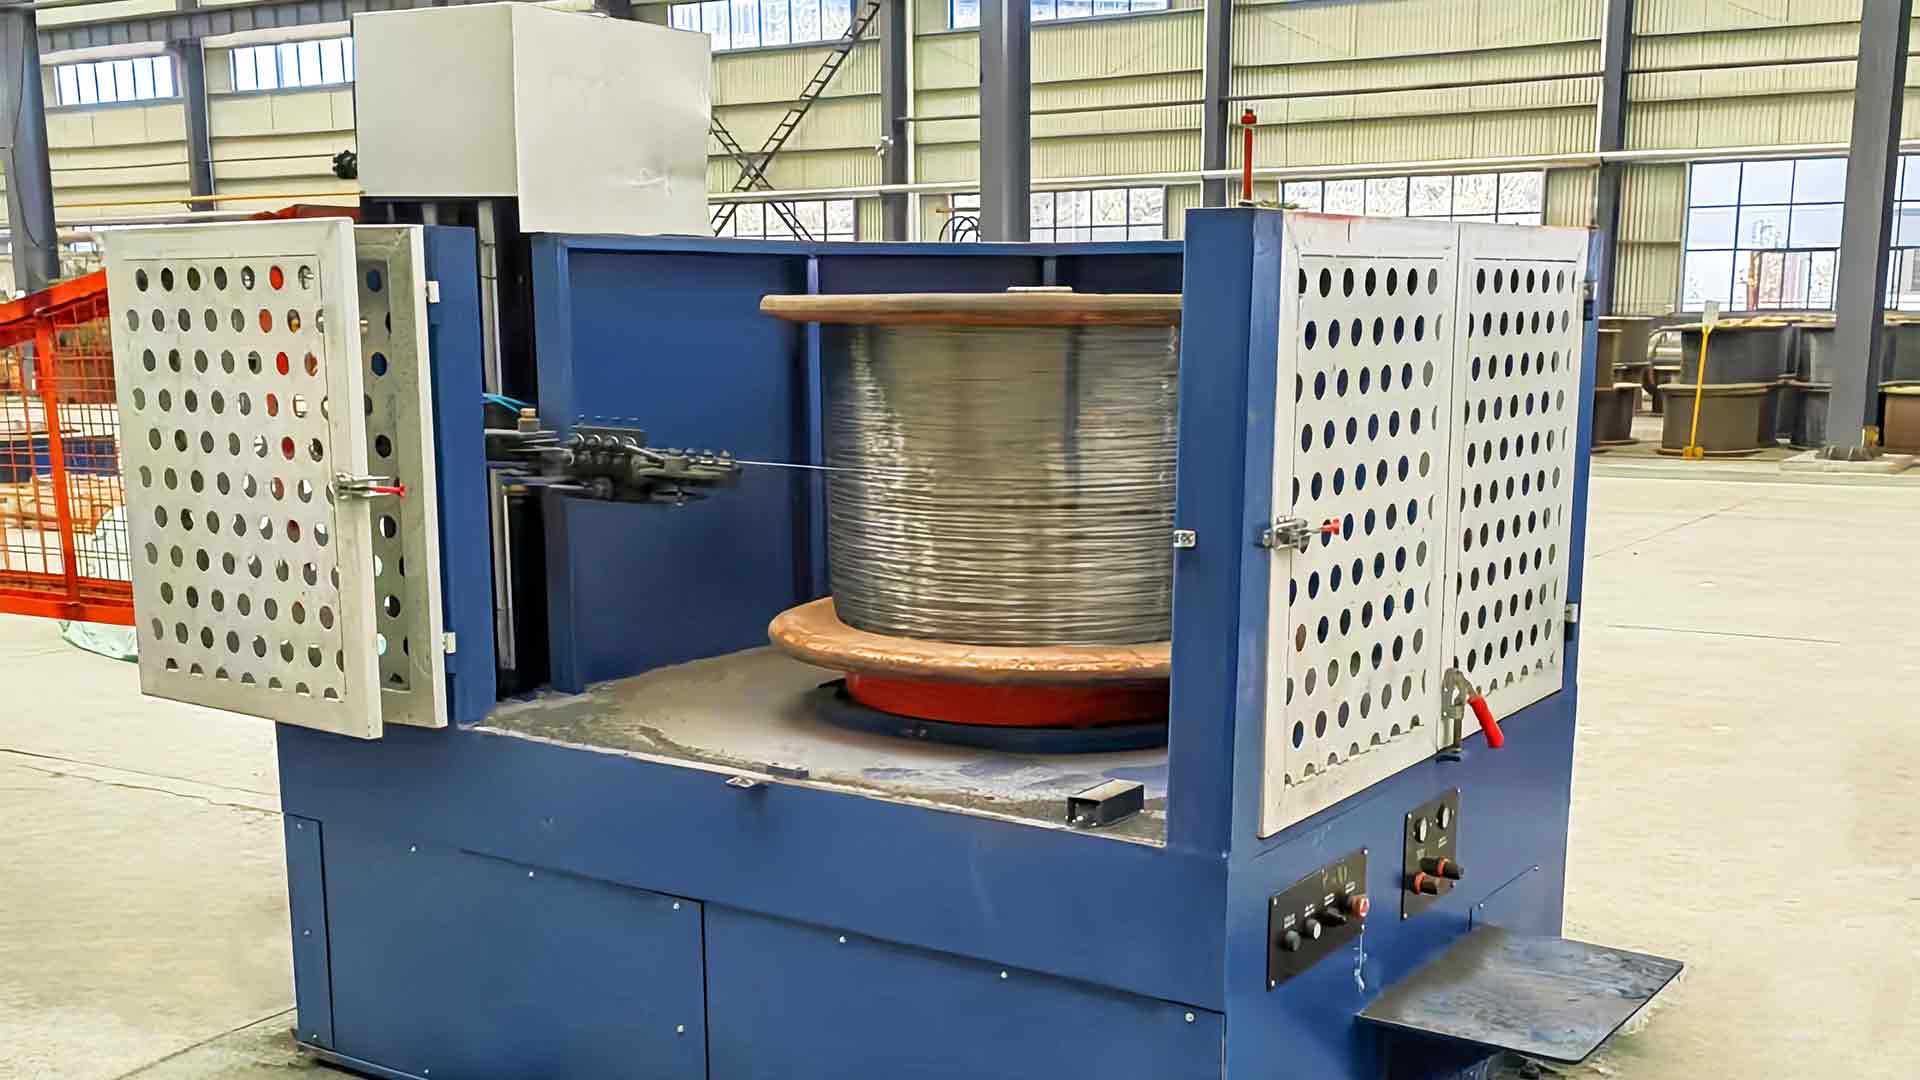
 Kompakt Yerleşimler için Yatay Su Deposu Tel Çekme Makinesi Zemin alanının dar olduğu orta ölçekli partiler için uygun, sirkülasyonlu soğutma sıvısına ve daha kolay bakıma sahip yatay bir su deposu tel çekme makinesi. Ürünü Görüntüle →
Hatların sessizce performansını kaybettiği yer
Performans nadiren çöker. Erozyona uğrar. İlkbaharda 1.050 m/dk koşan bir hat, sonbaharda 900 m/dk koşuyor ve hiç kimse bunun değiştiği günü gösteremiyor. Deneyimlerimize göre kayma genellikle dört yerden birinde başlar: ortam koşulları değiştikçe yağlayıcı sıcaklığının artması, filtre diferansiyel basıncının fark edilmeden yükselmesi, ırgat olukları biraz farklı bir profile aşınır veya bir kez çok fazla yeniden takozlanmış bir kalıp kutusu.
Şunlara dikkat edin: Paketlerden çıktıklarında sıcak hisseden paketler, bitirme bloklarının yakınında hafif bir yanık kokusu veya atlama yerine bobin üzerinde sürüklenen çap okumaları. Her üçü de kırılmalar halinde ortaya çıkmadan çok önce ısı ve sürtünmeyi işaret ediyor.
Bir hat koptuğunda, nedeni genellikle bulunabilir ve düzeltilmesi neredeyse her zaman maliyeti olan üretim süresinden daha ucuzdur. Pratik bir adım adım ilerliyoruz tel çekme makinasının çalışmasında ortaya çıkan problemler tam da bu nedenle ve içindekilerin çoğu bir ders kitabından ziyade müşteri çağrılarından geliyor.
Kalıp durumu, kontrol edilmesi en ucuz ve en hızlı bozunan değişken olduğu için anılmayı hak ediyor. Yıpranmış bir yatak, cilalanmış bir baskı yüzü veya artık kaplamaya uymayan bir yaklaşma açısı, bir kalıbın değiştirilme maliyetinden daha fazla hurdaya mal olacaktır. Her ürün ailesi için uyumlu bir karbür kalıp seti tutmak ve bunları içgüdüsel olarak hissetmek yerine ölçülen deliğe göre emekliye ayırmak, hattaki diğer her şeyi sessizce korur.
Hassas Çizim için Tungsten Karbür Tel Çekme Kalıpları Hassas tungsten karbür kalıplar, çekme basıncına ve sürtünmeye dayanırken telin boyutsal doğruluğunun ve yüzey kalitesinin korunmasına yardımcı olur. Ürünü Görüntüle → Altındaki platform da önemlidir ve çoğu alıcının beklediğinden daha sessizdir. Ağır sürekli yüksek karbon görevi, bir makineyi cömert yağlayıcı hacmi, sert bloklar ve yük altında oranı koruyan tahriklerle ödüllendirir; ayarlarda değişiklik olmadan üç vardiya çalışacak şekilde tasarlanmış ıslak blok türü. Daha küçük, daha istikrarlı üretim, bakımı kolay ve değiştirilmesi hızlı olan daha sıkı, daha basit bir çerçeve üzerinde genellikle daha iyi sonuç verir.
Sürekli Soğutmalı Islak Su Tankı Tel Çekme Makinesi Yüzey kalitesini ve tutarlı tel kalitesini desteklerken sürtünmeyi ve kalıp aşınmasını azaltmak için sürekli olarak soğutma sıvısı uygulayan ıslak tel çekme makinesi. Ürünü Görüntüle → Ödeme ve alma çizim çizgisinin bir parçasıdır
Bir çizim bloğu, ne kadar iyi olursa olsun, tek başına çalışmaz. Kazanç, arka gerilimi belirler ve dalgalanmalarla karşılığını veren bir bobin, hiçbir kalıp programının düzeltemeyeceği çap dağılımı olarak ortaya çıkar. Sarma, paket kalitesine karar verir ve kötü ayarlanmış bir biriktirici, son kalıbı mükemmel şekilde yuvarlak bırakan teli düzleştirir.
Bloğun kendisi kadar bu iki uçta da zaman harcıyoruz. Bobin çözülürken gerilimi sabit tutmak için çevirmeli tip baş üstü ödeme standları ve gerilim kontrollü standlar mevcuttur; bitmiş teli bükmeden kaldırmak için makaralar, erik çiçeği çerçeveleri ve fil gövdesi sarıcılar mevcuttur. Bir müşteri bize hattının "bazı günler diğerlerinden daha iyi çalıştığını" söylediğinde, cevap genellikle kalıp kutusundan ziyade getiridedir.
"1.200 m/dk çalışan ve vardiyada iki kez kesilen bir hat, 900 m/dk çalışan ve hiç durmayan bir hattan daha yavaştır. İkinci hattı satmayı tercih ederiz."
Bu, kendi devreye alma mühendislerimizin görüşüdür ve teknik özellikleri okurken faydalı bir filtredir. Tüm ürün yelpazesi tel çekme hatları ve destek ekipmanları üretiyoruz ödemeden çizime, biriktirme ve paketlemeye kadar bu fikir etrafında organize edilmiştir.
Tesise taşınmaya değer bir kontrol listesi
- Başka bir üründen ödünç alınan genel bir program değil, kalitenize, kaplamanıza ve bitmiş çapınıza göre hazırlanmış bir geçiş programı isteyin.
- Soğutma devresini doğrulayın: ısı eşanjörü kapasitesi, tank hacmi, filtreleme derecesi ve ince parçacıkların nasıl giderildiği.
- En az bir saat boyunca makinenin nominal hızda çalışmasını izleyin, ardından yağlayıcının sıcaklığını kendiniz hissedin.
- Konuşma fiyat konusuna geçmeden önce kullanılmış herhangi bir makinedeki ırgat kanallarını ve kalıp kutularını inceleyin.
- Kopma oranını ve çap toleransını yazılı olarak belirtin; bu iki sayı gerçekte satın aldığınız performanstır.
- Sadece yönetimle değil, hattı işletecek kişilerle birlikte devreye almayı planlayın. Kurulum bilgisi teslimatın bir parçasıdır.
Sonunda iyi bir performans nasıl görünüyor?
Yüksek karbonlu ıslak çekme performansı yalnızca makinenin bir özelliği değildir. Mantıklı bir geçiş programı istikrarlı soğutma, temiz yağlayıcı, uyumlu kalıplar ve blokla mücadele etmeyen bir toplama ile buluştuğunda olan şey budur. Bunları hizalayın ve hız rakamı kendi kendine hallolur; onları yanlış anlarsanız hiçbir beygir gücü bunu gizleyemez.
Cesaret verici kısmı ise neredeyse tamamının ölçülebilir olması ve çoğunun mevcut bir hat üzerinde ayarlanabilir olmasıdır. Yeni ekipman belirliyorsanız veya son iki yılda yavaş yavaş yavaşlayan bir makineden çıktıyı geri kazanmaya çalışıyorsanız, sizinle birlikte rakamların üzerinden geçmekten her zaman memnuniyet duyarız - genellikle en basit soruyla başlarız: kırılma günlüğünüz ne diyor?
Korumaya değer bir alışkanlık: Bir ay boyunca her vardiyada yağlayıcı sıcaklığının, kırılma sayısının ve ortalama hat hızının kaydını tutun. Trend çizgisi size gerçek performans hakkında tek bir test çalıştırmasından daha fazlasını söyleyecektir.