
Saha Notları · Tel Çekme
Tam Otomatik Düz Tel Çekme Makinesinin Sessiz Disiplini
5,5 mm'lik çekmek, üzerinde kimse durmadan 1,0 mm'ye giden bir şapka, bir otomasyon mucizesi değildir. Bu, motor, kalıp, yağlayıcı ve operatör arasındaki küçük anlaşmalardan oluşan uzun bir zincirdir ve onun birinin her geçişte uyması gerekir.
Sabahın erken saatlerinde bir tel değirmeninin içinden geçtiğinizde farkı duyabilirsiniz. Yarı otomatik bir ip duyurusu kendini gösteriyor: ayak sesleri, makara değişiminin çınlaması, gergi kolunun yerleşmesi sırasındaki bir duraklama. Tam otomatik bir düz çizgi makinesi neredeyse sıkıcı geliyor. Kazanç dönüyor. Irgatlar adım adım uğultu yapıyor. Sarma makinesi kırk dakika içinde dolacak olan bir makarayı sarıyor ve ardından kendini değiştiriyor. Dramatik hiçbir şey olmuyor, asıl mesele de bu.
2010 yılından bu yana Wuxi'de tel çekme ekipmanları üretiyoruz, bu ticaretteki kökler çok daha eskilere uzanıyor ve dersler değişmedi. Otomasyon, süreç becerisini ortadan kaldırmaz. Beceriyi operatörün elinden alıp hattın tasarımına taşır. Bu makalenin geri kalan kısmı, bu yer değiştirmenin ayrıntıları neleri ile ilgili sorunlardır.
"Tam Otomatik" Gerçekte Ne İfade Ediyor?
Bu ikinci el ekipman kataloglarında bir şekilde kullanılır. Düz hatlı bir makinede bunun belirli bir anlamı olmalıdır: ip, ilk geçişten bitmiş makaraya kadar kendi gerilimini, kendi hız aralığını ve kendi durmalarını yönetir.
Bu genellikle dört elektrik bağlantısına bağlıdır. Her bir ırgat, tek bir birleştirmeyi paylaşmak yerine kendi kendine tahrikine sahip olmak geçişler arasındaki hız oranı, dişli geometrisi ile sabitlenmek yerine elektronik olarak ayarlanabilir. Geçişler arasındaki gerilim sürekli ölçülüp düzeltilir, bir kez ayarlanıp ümit edilmez. Tarifelerin saklanması, dolayısıyla bir üründen diğerine geçiş, elle yazılan bir geçiş programının yerine bir ekran ve kalıp değişimidir. Ve hatunun nasıl duracağını biliyor: bir tel koptuğunda temiz bir şekilde duruyor ve hangi boyuttaki kalıbın başarısız olduğunu söylüyor.
- Bağımsız krediler Her bir ırgatta, geçişler arasında kapalı devre gerilimi kontrolü bulunur.
- Saklanan tarife Her ürün için tekrarlanan siparişler aynı şekilde yürütülür.
- Senkronize kazanç ve alım Böylece, gerilimin bir kez kuruluşu korunur.
- Arıza hafızası Bu, bir çoğalmadaki molayı bir veriden uzaklaşır.
Getirisi göz alıcı değil. İnce çaplarda daha az kopma, daha iyi eşmerkezlilik, makara kayıtlarında daha az hurda ve vardiyayı makineyi izlemek yerine kaliteyi izleyerek geçiren bir operatör.
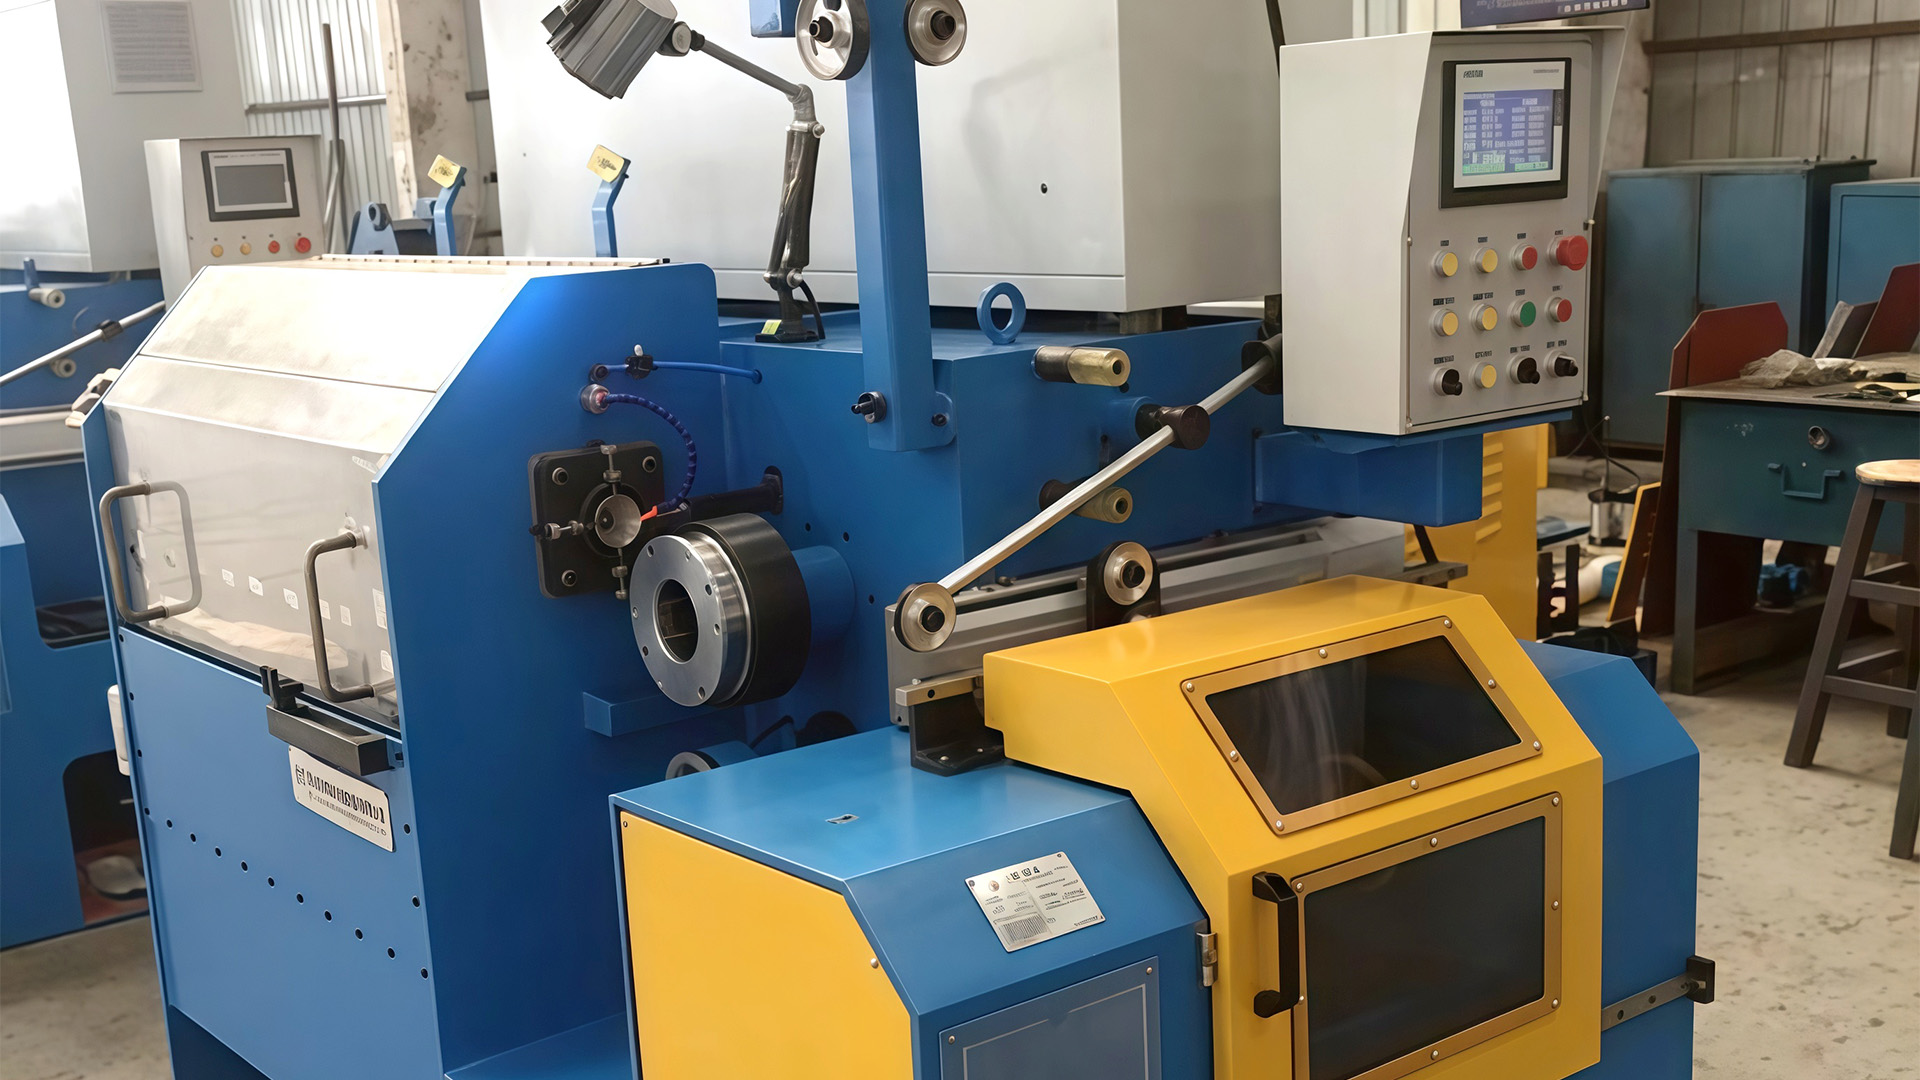
 Entegre Direkt Tel Çekme Makinesi Sistemi Kompakt entegre sistem, daha az manuel işlemle karbon çeliği, paslanmaz, pirinç ve bakır tel çekme için ayırma, alma, kalıplar, yağlama, yoğunluk kontrolü ve çekme işlemlerini birleştirir. Ürün Görüntüle →
Önce mekanik arka plan mühendislerimiz basit bir dille açıklama yazdı. tek bir düz çizgi çizme geçişi nasıl yapılır? Model açısından yaklaşana kadar ırgat tutuşuna kadar. Herhangi bir spesifikasyon konuşmasından önce dakikalarca değerindedir.
Bir Çizginin Anatomisi: Kazanç, Açıklama, Alma
Bir çizim çizgisi genellikle ana makine tarafından toplanır, ancak çoğu kenarlarda yaşanır. Kazanç, çekip sakin mi yoksa savaşarak mı varacağına karar verir. Sarma, bitmiş telin düzenli mi yoksa karışık mı bırakılacağına karar verir. Arada herkesin hayatının çizim bölümü yapılıyor.
| Sahne | Ne işe yarar | Çizgilerin kaybolduğu yer |
|---|---|---|
| getirmek | Çubuğu düşük, kontrollü voltajda besler | Karışıklık, fren direnci, zayıf bobin geometrisi |
| Çizim | Karbür kalıplardan geçişin çapını azaltır | Düzensiz azalma, aşınmış kalıplar, ırgat kayması |
| Yağlama ve soğutma | Kalıp ve ırgat sıcaklığını sabit tutar | Kuru kalıplar, tıkanmış nozullar, yanlış yağlayıcı kalitesi |
| alma | Rüzgarların teli eşleşmesi genişlemete sona erdi | Çapraz hatalar, yumuşak makaralar, sürüklenen gerilim |
Zemin alanının dayanıklılığı genellikle kısıtlamadır. Geleneksel bir tavan aralığının tavan bölgelerine ve net bir dönüş ihtiyaçları vardır; çevirme tipi bir genel gider, bobini yerine katlar; bu, hattın yeni bir bina yerine mevcut bir bölmede yer alması durumunda önemlidir. Her iki durumda da tasarım çalışmaları aynıdır: Çubuk ilk kalıba sabit, düşük gerilimle ve yanal çekme olmaksızın girilebilir mi?
Makineyi Malzemeyle Eşleştirme
Malzeme makinesini seçer, tersi değil. Bu, soruşturmalarda karşılaşmamız en yaygın yanlış anlamadır ve başka herhangi bir şeyin tartışmasından önce sorunun çözülmesi değerdir.
Düşük karbonlu çelik: çalışma omurgası
Çiviler, ağlar, çitler ve bağlamalar için toplu düşük karbonlu teller kuru olarak çıkarılır, çünkü yüzeylerin kuru yağlayıcıyı kalıba özellikleri ve ekonomik olarak hız ve uzun süreli çalışmaları sağlanır. Bu türden iyi uyumlu bir makine, toplantının bir geçiş bağlantısına sahip olacak ve operatörün asıl işlemi, müdahaleden ziyade kalıp denetimi ve makara lojistiği haline gelecektir.
Düşük Karbonlu Çelik Düz Tel Çekme Makinesi Örgü, çit ve bağlama uygulamaları için güç ve performansı korumakken çapı en aza indirmek üzere tasarlanmış, düşük karbonlu çelik telin kuru olarak çekilmesine yönelik düz çizgi makinesi. Ürün Görüntüle → Paslanmaz ve diğer hassas yüzeyler
Paslanmaz ve dokuma veya kablo işlerinde kullanılan çoğu zaman, kalıbın ve telin tamamen daldırıldığı bir su deposu makinesinde ıslak çekmeyle daha iyi şekilde sunulur. Sıvı ısının uzaklaştırılması, yüzeyin temiz tutulması ve daha ince geçişlerin gerçekleştirilmesi sağlanır. Bu malzemelerin kuru çekilmesiyle genellikle son iki geçişte çizilme, kalıp aşınması veya açıklanamayan kırılmalar olarak ortaya çıkar.
Kaplamalı ve kompozit tel
Alüminyum kaplı çelik ve benzeri kompozit iletkenler, kaplamanın çekirdekten daha yumuşak olması ve farklı şekilde deforme olması nedeniyle daha yumuşak indirgemelere ve dikkatli kalıp geometrisine ihtiyaç duyar. Geçiş programı, kesintilerken dış katmanların da düzenlenmesidir.
Alma değer bir duraklama. Bir tedarikçi, yüzey kaplaması, yağlayıcı ve son uygulama hakkında soru sormadan paslanmaz için kuru düz hatlı bir makineden teklif verirse, teklifler bir mühendislik cevabı değil, bir fiyattır. Dördüncü geçişte ne genişleme sorunu.
Bizim çizgi düz tel çekme aralığı Aynı çerçeve her malzemeye uymadığı için tel örgü, düşük karbonlu, alüminyum kaplı ve ağır kuru uygulamalara uygundur.
Hakkında Tartışmaya Değer Sayılar
Bir çizim çizgisinin çalışmasının çoğuna, geçiş programı kağıdı üzerinde karar verilir. Bir müşteri bize bir spesifikasyon ilişkilerinde bunlar, tek bir cihaz seçmeden önce birlikte üzerinde gerçekleştirdiğimiz rakamlardır.
- Giriş ve çıkış çapı artı gidiş yönünde gerçekten önemli olan geçiş bandı.
- Geçiş başında azalma , malzeme sünekliğine göre ayarlanmış, düşük karbonlu iş için tipik olarak yüzde sekiz ila yirmi beş alan azalması bölgesinde.
- Kalıp aralığı ve yaklaşma açısı Karbür kalitesi ve cilalamalar arasında beklenen kalıp ömrü dahildir.
- Soğutma kapasitesi , ortalama bir günün alternatif olarak en kötü yaz süreleri sonraları için boyutlandırılmıştır.
- Motor boyutlandırma ve hız aralığı Broşürün maksimum hızıyla değil, gerçek üretim hızıyla.
- Biriktirme formatı ve kullanımı Çünkü her yirmi dakikada bir makara değişimi için hızlı bir makine hızlı değildir.
Bizim atölyemizde bir söz vardır: Bir çizim hattı tam hızdayken nadiren arızalanır. Herkesin acelesi varken geçişte başarısız oluyor.
Bu nedenle geçiş sırasını bir tasarım özelliği olarak ele almak. Çapraz adım, makara kelepçeleri, tel kelepçeleri ve fren rampası, makara değişiminin kırk saniye mi yoksa dört dakika mı süreceğini belirler ve bu fark üç vardiya boyunca artar.
Devreye Alma ve Sahip Olmanın Uzun Ortası
Sahip olunan kısmın ilginç bir kısmı makineye vidalandıktan sonra başlar. Hizalama, temelininliği, kalıp geliştirme ve operatör eğitimi, ilk ayın düzgün bir rampa mı veya düz hurda kutusuyla bir dizi tavsiye mi sağlama karar verir.
- Önce hizalama. Bir çizgi yalnızca düz referansı kadardır ve kazançtaki küçük bir bölünme hatası, ilk kalıpta yanma bir çekme haline gelir.
- Kalıpları kırın. Yeni kalıpların yumuşak bir başlangıca ihtiyacı vardır; yeni bir seti tam azaltmada kullanmak pahalı bir kalitedir.
- Sadece düğmelerle değil, tarifede eğitim alınsın. Oranın neden anlayan operatörler sabahın üçüncü daha iyi parçacıkları yer alıyor.
- Sarf malzemelerinin dürüst tutun. Kalıplar, yağlayıcı toz ve soğutma sistemi sonuçları, bakım takvimini planlama üç öğedir.
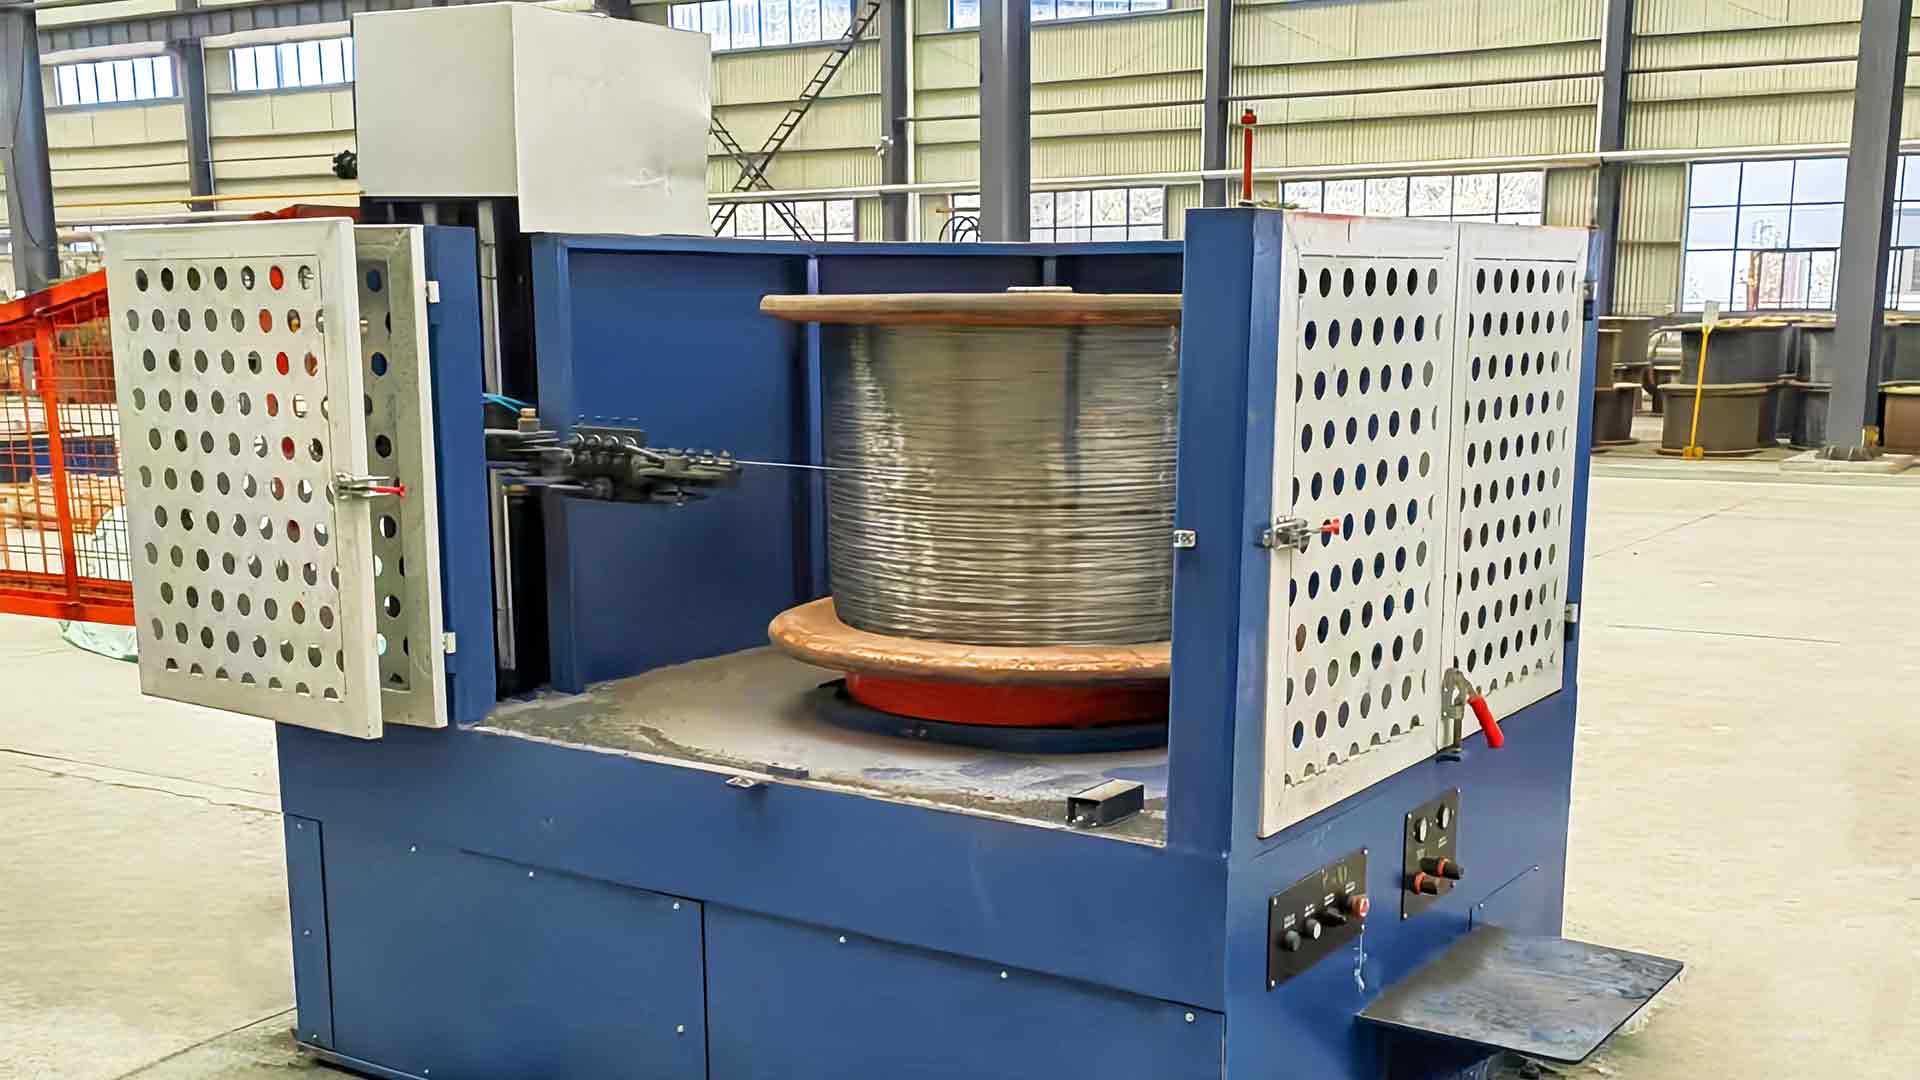
Tel Çekme Hatları için Makara Sarma Makinesi PLC kontrollü toplama, depolama sırasında tel özelliklerini korumak için ayarlanabilir hız ve gerilimle, bakır, alüminyum, çelik ve alaşımlı teller çeşitli boyutlarda makaralara sarılır. Ürün Görüntüle → Atölyemiz ISO 9001 sisteminde bulunuyordu ve makinelerimiz Avrupalı müşteriler için CE işaretini taşıdığından, devralınan saklama belgelerinin bir kısmı genellikle insanlarda. Beş harften fazla bir süredir kırkın üzerinde ülkede sevkiyat gerçekleştiriyoruz ve teslimat sırasındaki sorular, hattın Jiangsu'ya mı yoksa Doğu Avrupa'ya mı indiği konusunda oldukça benzer.
Doğru şekilde alıntı yapmamıza yardımcı olan şey. Malzeme ve kalite, giriş ve çıkış çapı, hedef hat hızı, makara tipi ve ağırlığı ve mevcut güç kaynağı. Bu beş cevapla tahmin yerine bir geçiş programı önerilebilir.
Tam otomatik düz çizgi tel çekme makinesi en iyi şekilde endüstriyel koreografinin bir parçası olarak anlaşılır. Bireysel hareketler içinde: çekme, kesme, soğutma, rüzgar. Bunu otomatik hale getiren şey, hiç kimse onları iyileştirmeden, onun saatini, her makarada kendi zamanlamalarını tutmalarıdır.
Bu nedenle manşet olarak "tam otomasyon" vaadinde mevcutken temkinli davranıyoruz. Dürüst versiyon, voltaj, oran ve duraklamaları, operatörün bir arkadan geçiş yerine üç geçişi denetleyebileceği kadar sürekli tasarlanmış bir çizgidir. Bu olduğunda, makine ilgi odağı olmayı bırakır ve tel yeniden konu haline gelir.
Bir spesifikasyon üzerinde çalışıyorsanız, çekmeyi harcamayı teli ve elde etmeniz gereken teli bize gönderin. Boyutunun nerede ortaya çıkacağını ve makinenin hangilerini kendi başına çözebileceğini bölümleriz.