
Yüksek Karbonlu Çelik · Tel Çekme
Yüksek Karbonlu Çelik Tel Çekme Makinalarının Pratik Uygulamaları
Yaylardan öngerilmeli tellere kadar, hassas çekilmiş yüksek karbonlu telin arkasındaki makine ve üretim hattınız için onu nasıl seçeceğiniz.
Sürekli bir çekme hattına giren 5,5 mm'lik yüksek karbonlu bir çubuğu düşünün. Yedi kalıp ve 15 m/s'lik son ırgattan sonra 1,2 mm'lik yay teli olarak ortaya çıkar. Yağlayıcı film bozulursa kalıp sıcaklığı 300 °C'yi geçer ve tel herhangi bir uyarı vermeden kırılır. Bu arızayı önleyen makine genel bir ekipman değildir; ısı, gerginlik ve geçiş hassasiyeti için tasarlanmış yüksek karbonlu çelik tel çekme makinesidir.
İşte kısa versiyonu: yüksek karbonlu çelik tel çekme makineleri, hızlı üretim altında bitmiş telin yüksek çekme mukavemetine, tutarlı çapa ve temiz bir yüzeye sahip olması gereken yerlerde kullanılır. Bu listede yaylar, tel halatlar, öngerilmeli beton şeritler, dikenli teller, zincir bağlantılı çitler, kaynaklı ağlar ve yüksek mukavemetli çiviler yer alıyor. Bu makalenin geri kalanında her uygulamanın makineye neden kendi talebini yüklediği ve bu taleplerin satın alma kararına nasıl dönüştürüleceği açıklanmaktadır.
Yüksek Karbonlu Tel Neden Özel Bir Makine Gerekir?
Yüksek karbonlu çelik (tipik olarak yüzde 0,55 ila 0,85 karbon) düşük karbonlu çeliklere göre daha hızlı sertleşir. Bir kalıptan her geçiş, ısı ekler ve işin sertleşmesini sağlar. Makine bu ısıyı ırgat ve kalıp bölgesinden uzaklaştıramazsa telin yapısı değişir: perlit küreselleşmeye başlar, çekme mukavemeti düşer ve çekme kırılmaları çoğalır. Yüksek karbonlu çelik tel çekme makinesinin uygulanmasının telin kendisinden ziyade makinenin termal kontrol sistemi tarafından tanımlanmasının nedeni budur.
Yetenekli bir makineyi sorunlu bir makineden ayıran üç faktör vardır:
- Kaptan soğutma kapasitesi. Yüksek akış hızına sahip su soğutmalı ırgatlar, yüzey sıcaklığını, yağlamanın ve metal yapının bozulduğu sınırın altında tutar.
- Arka gerilim stabilitesi. Bir dansçı kolu veya servo kontrollü getiri, bir makaradan diğerine çap dalgalanmasını önler.
- Zamanlama doğruluğunu geçin. Geçiş başına azalma, malzemenin sertleşme eğrisine uygun olmalıdır; yüksek karbonlu kaliteler için genellikle geçiş başına yüzde 12 ila 18.
Bunları doğru yaptığınızda makine öngörülebilir bir araç haline gelir. Onları yanlış anlayın; en iyi çelik çubuk bile güvenilir tel üretmeyecektir.
Yüksek Karbonlu Çekme Telin Ana Uygulamaları
Yüksek karbonlu çelik tel çekme makinesinin gerçek dünyadaki uygulamaları, yüksek mukavemet-ağırlık oranına dayanan ürünlerdir:
| Başvuru | Tel aralığı | Kritik gereklilik |
|---|---|---|
| Yaylar | 0,5 – 4,0 mm | Çekme toleransı, mikro çatlaklardan arındırılmış yüzey |
| Tel halat telleri | 0,2 – 3,0 mm | Yorulma ömrü, düzgün çap |
| Öngerilmeli tel | 5,0 – 12,0 mm | Düşük gevşeme, yüksek akma dayanımı |
| Dikenli tel, zincir bağlantı | 1,0 – 3,5 mm | Kaplama yapışması, bükülebilirlik |
| Yüksek mukavemetli çiviler | 1,2 – 4,5 mm | Sertlik, tutarlı başlık davranışı |
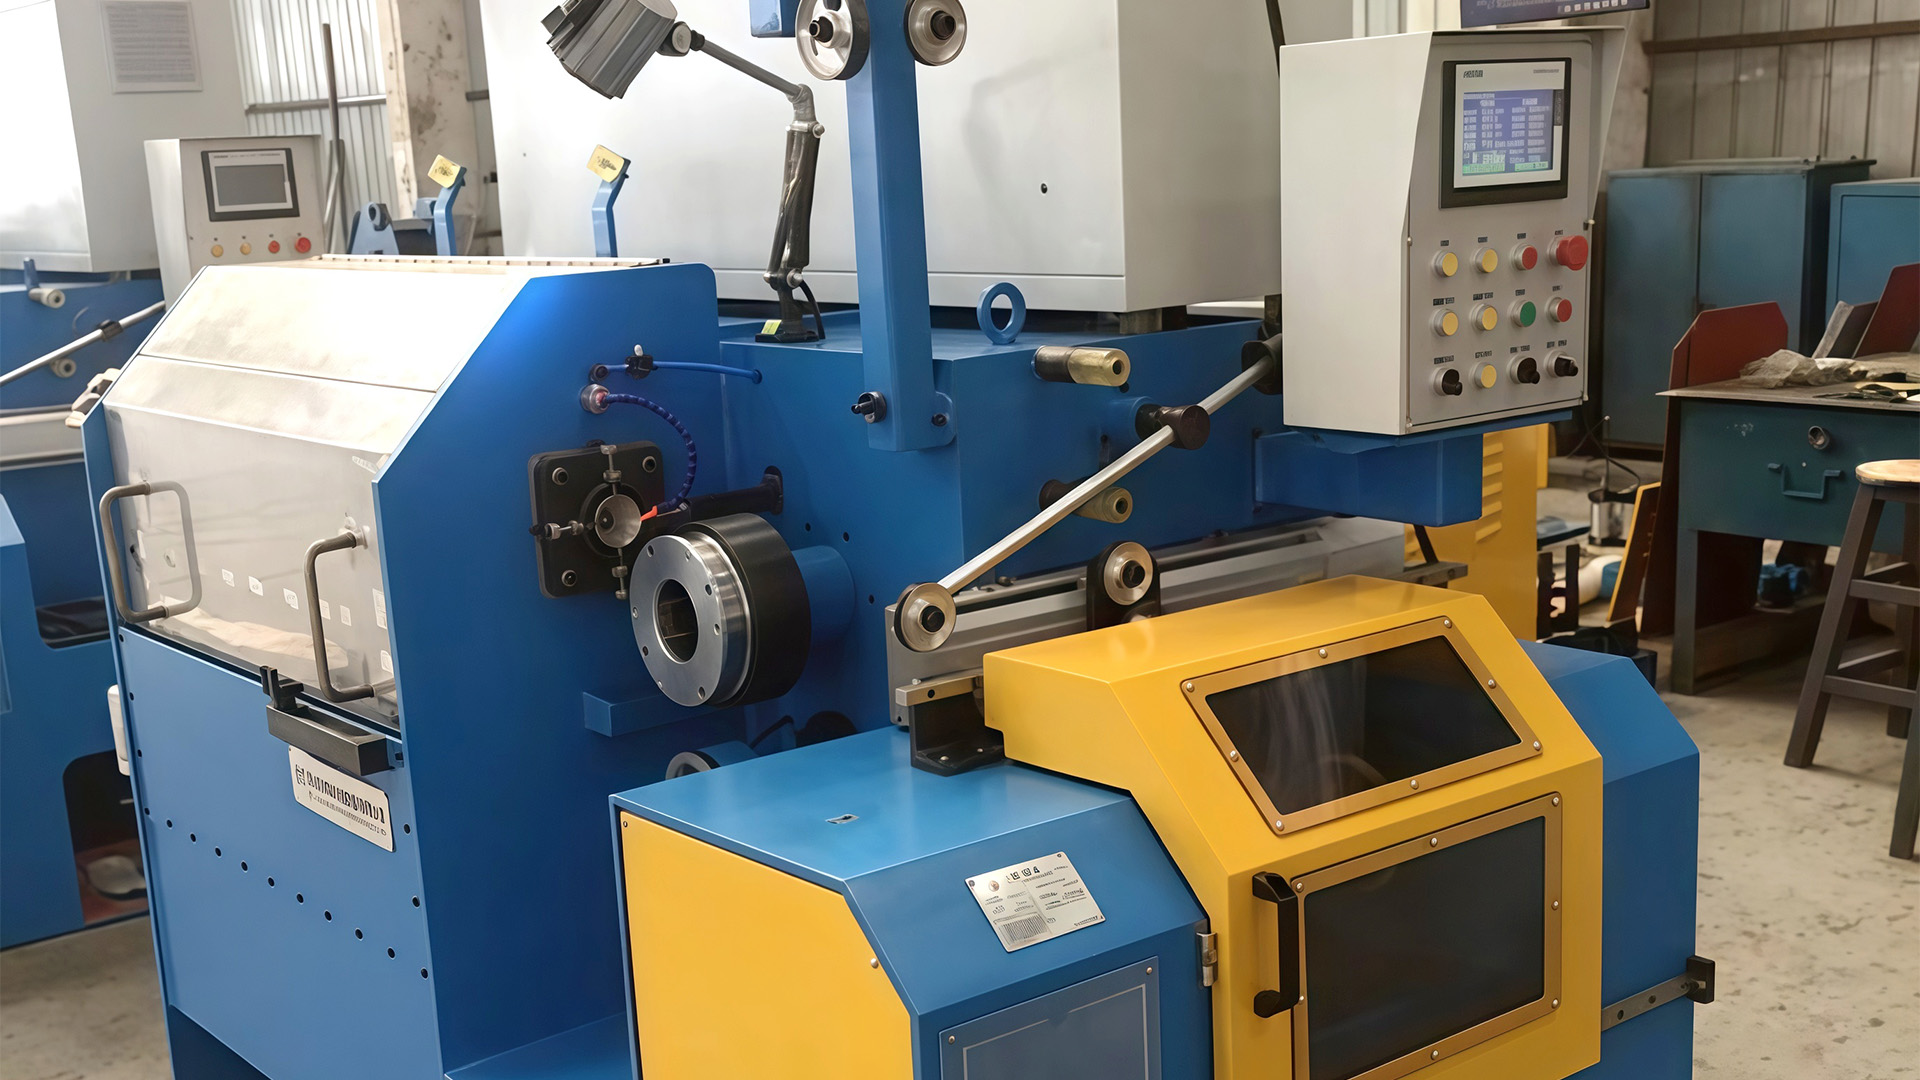
Yay üretimi için düz çizgi çekme makinesi en yaygın yanıttır. Kalıp kutusu düzeni ve ırgat soğutması, dekarbürizasyonu ve yüzey çatlaklarını doğrudan etkiler. Bu LZ600 entegre doğrudan tel çekme makinesi gibi bir makine genellikle bu görev sınıfı için belirtilir, çünkü hat içi düzen geçiş eksenini kazançtan alıma kadar düz tutar.
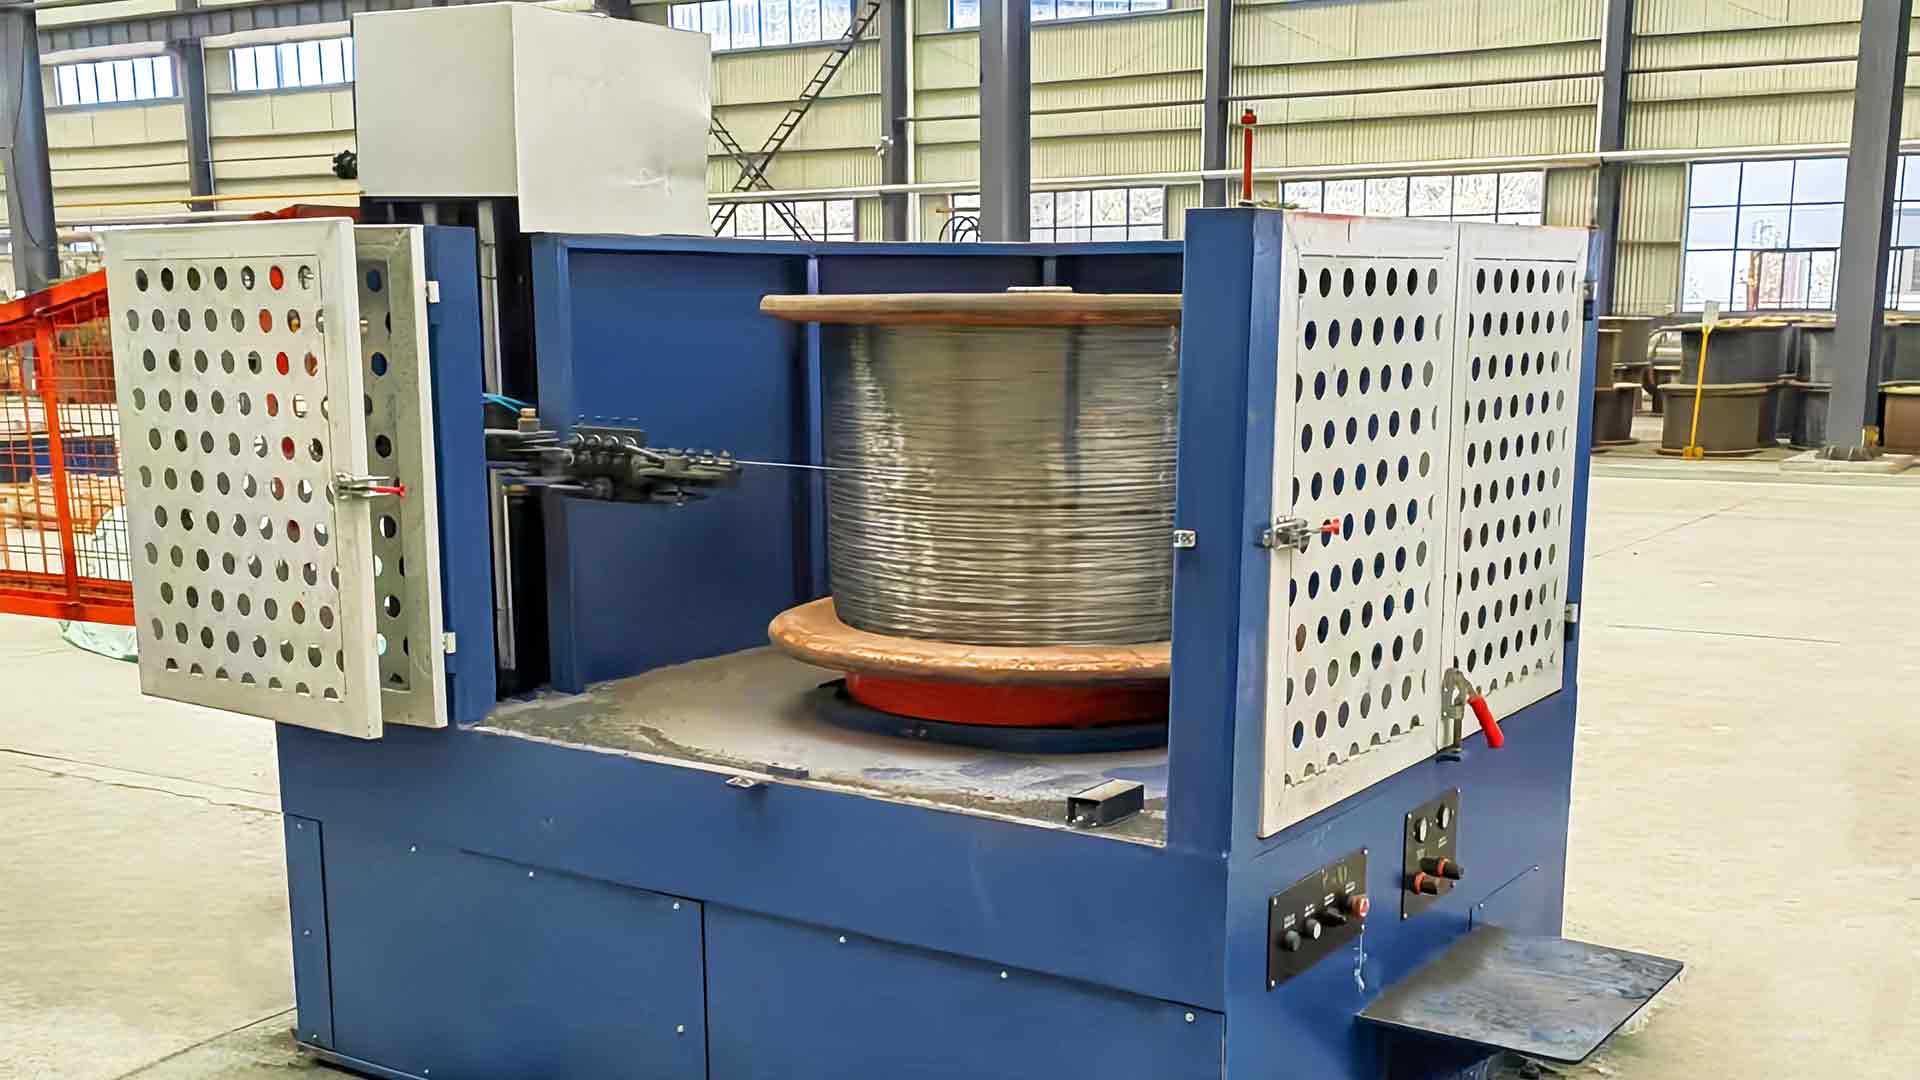
Tel halat üreticileri genellikle büyük kangal ağırlıkları için ters çevrilmiş makineyi tercih ederler. Yüksek hızlı ters çevrilmiş tel çekme makinesi, teli ırgattan dikey olarak çeker, böylece ayrı bir sarma kafası olmadan ağır bobinler halinde birikebilir. Bu, bobin değişimi sırasında aksama süresini azaltır ve telin burulma kalitesini korur.
Çit ve çivi üreticileri en hızlı hatta ihtiyaç duymayabilir ancak gelen çubuk kimyasındaki küçük değişiklikleri tolere edebilen bir makineye ihtiyaç duyarlar. İnce galvanizli tel için zaman zaman su tanklı makineyle ıslak çekme kullanılır, ancak düz çizgi veya makaralı makineyle kuru çekme, 1 mm'nin üzerindeki yüksek karbonlu uygulamalar için standart olmaya devam etmektedir.
"Uygulamada makineyi uygulama tanımlar. Bir yay üreticisi yüzey kusurlarından endişe duyar, bir halat üreticisi burulma tutarlılığından endişe duyar. Aynı çekme makinesi ikisini de göz ardı edemez."
Makine Tipini Uygulamaya Eşleştirme
Düz, ters, kasnaklı ve su tanklı makineler arasında seçim yapmak marka tercihi meselesi değildir. Her düzen kablo yolunu, soğutmayı ve bobin kullanımını değiştirir.
| Makine tipi | Tel yolu | Şunlar için en uygun: | Yüksek karbon uygunluğu |
|---|---|---|---|
| Düz hatlı kuru | Yatay, ardışık kalıplar | Yaylar, nails, precision wire | Yüksek — iyi soğutma ve düzlük |
| Ters dikey | Dikey bir ırgat üzerinde yukarı doğru | Halat demeti, ağır bobinler | Yüksek — büyük bobin ağırlığı, düşük burulma |
| Kasnak | Birden fazla kasnağın etrafına sarılmış | Genel amaçlı, daha düşük hız | Orta — soğutma sınırlıdır |
| Su deposu ıslak | Batık ırgatlar, sıvı yağlayıcı | 1 mm'nin altında ince tel | Alt — ıslak yağlayıcı sıcaklık sınırı |
Bu tiplerde makine boyutu ve motor gücü, giriş ve bitmiş çaplara uygun olmalıdır. 6,5 mm'lik bir giriş için tasarlanmış bir makine genellikle 1,5 mm'ye kadar çekebilir, ancak 0,5 mm'ye ulaşmak daha fazla geçiş, daha sıkı soğutma ve genellikle özel bir ikinci makine gerektirir.
Süreç, Risk ve Doğru Yapılandırma
Seçim süreç rotasıyla başlar. Yüksek karbonlu çubuk için tipik çizgi şu şekildedir: çubuk kazanımı → mekanik tufal giderme → bant taşlama → boraks kaplama ve kurutma → düz çizgi çekme → biriktirme veya ters sarma. Her adım, çizim makinesinin performansını etkiler.
Bu uyarılar teorik değildir. Yüksek karbonlu bir hatta, kopan bir telin maliyeti yalnızca hurdaya çıkan tel değildir; aynı zamanda hattın yeniden geçirilmesi ve kalıbın değiştirilmesi için gereken kesinti süresidir. Daha büyük ırgat çapına, sertleştirilmiş ırgat yüzeyine ve yedek kalıp kutularına sahip bir makinenin seçilmesi bu olayları azaltır.
Üretim Hattının Bir Parçası Olarak Çizim Makinesi
Bir diğer yaygın bağlam ise güçlendirmedir. Pek çok tesiste halihazırda bir ödeme, kireç çözme ünitesi ve toplama ünitesi bulunmaktadır. Sadece çizim makinesinin yerini alıyorlar. Bu durumda anahtar özellikler ırgat çapı, kalıp sayısı ve motor gücüdür.
Yüksek karbonlu bir hat için pratik bir sıra:
- Gerginlik kontrolü ile çubuk getirisi
- Daha yüksek yüzey gereksinimleri için mekanik kireç giderme veya dekapaj
- Bant taşlama veya parlatma
- Boraks kaplama ve kurutma tüneli
- Düz çizgi tel çekme makinesi
- Alma: biriktirici, ters blok veya ölü blok toplayıcı
Alma yöntemine dikkat edin. Yüksek karbonlu yay teli için biriktirme yaygındır; halat demeti için desen döşemeli ters sarma daha iyi bobin kontrolü sağlar. Gerilme profili değiştiği için çekme makinesinin ilk günden itibaren sarma tipine göre yapılandırılması gerekir.
Düz çizgi düzeni tercih edilir çünkü tel eksenini sabit tutar, bu da kalıp hizalamasını basitleştirir ve bitmiş teli doğrudan alma noktasına yönlendirir. Düz hatlı tel çekme makinesi prensibine ilişkin bu kılavuzda çalışma prensibini daha ayrıntılı olarak açıklıyoruz. Yeni bir hat planlıyorsanız tel çekme makinelerine yönelik eksiksiz ekipman kataloğu, neyin birleştirileceğine dair genel bir bakış sunar.
Yüksek Karbonlu Tel Çekme Makinesi İçin Kaynak Kullanımında Dikkat Edilecek Hususlar
Yüksek karbonlu çelik tel çekme makinesi satın almak bir yatırım kararıdır. Makinenin uygulaması motor gücünün ve nominal hızın ötesine geçer:
- Kaptan malzemesi. Taşlanmış yüzeye sahip sertleştirilmiş alaşımlı çelik erken aşınmayı önler.
- Soğutma sistemi. Kapstanlar ve kalıp tutucular için kapalı devre su soğutması ekstra maliyete değerdir.
- PLC ve HMI hazırlığı. Yaygın endüstriyel kontrolörler operatör eğitimini kısaltır.
- Yedek parçalar ve sarf malzemeleri. Kalıplar, ırgatlar ve yağlama tozu tek bir tedarikçiden temin edilmelidir.
- Hizmet. Devreye alma, eğitim ve uzaktan teşhis, teslimat tarihinden daha önemlidir.
Mümkünse, üretmeyi planladığınız tel aralığının aynısını çalıştıran bir üretim hattını ziyaret edin. Gerçek hat hızını ve kalıp ömrünü sorun. Teknik özellikler sayfaları etkileyici görünebilir, ancak kalıp sıcaklığı ve gerilim stabilitesi yalnızca çalışırken kendini gösterir.
Yüksek karbonlu çelik tel çekme makinelerinin uygulamaları, küçük yay bobinlerinden çok halatlı halatlara ve öngerilmeli takviyeye kadar uzanır. Ortak iplik telin çapı veya hızı değildir; çeliğin metalurjik kalitesinden ödün vermeden makinenin ısıyı ve gerilimi yönetme yeteneğidir. Makineyi ürün ailenizle eşleştirin, soğutma ve toplama yapılandırmasını doğrulayın; hattın geri kalanı bunu takip edecektir.