
Bir MIG tel fabrikası, ER70S-6 makaralarında %4'lük bir ret oranının peşinde altı ay harcadı. Müşteri şikayetleri ark kararlılığının düzensiz olduğuna işaret ediyordu, ancak her ısının kimyası sertifika sınırlarının içinde kalıyordu. Arızanın sonunda çap değişiminden kaynaklandığı anlaşıldı: tel, 15 kg'lık bir makara boyunca ±0,04 mm sürüklendi, bu da kontak ucunun kavramasını ve ilerleme hızını bozdu. Düzeltmenin çelik kalitesiyle hiçbir ilgisi yoktu. Çekmeyi yapan makineden geldi.
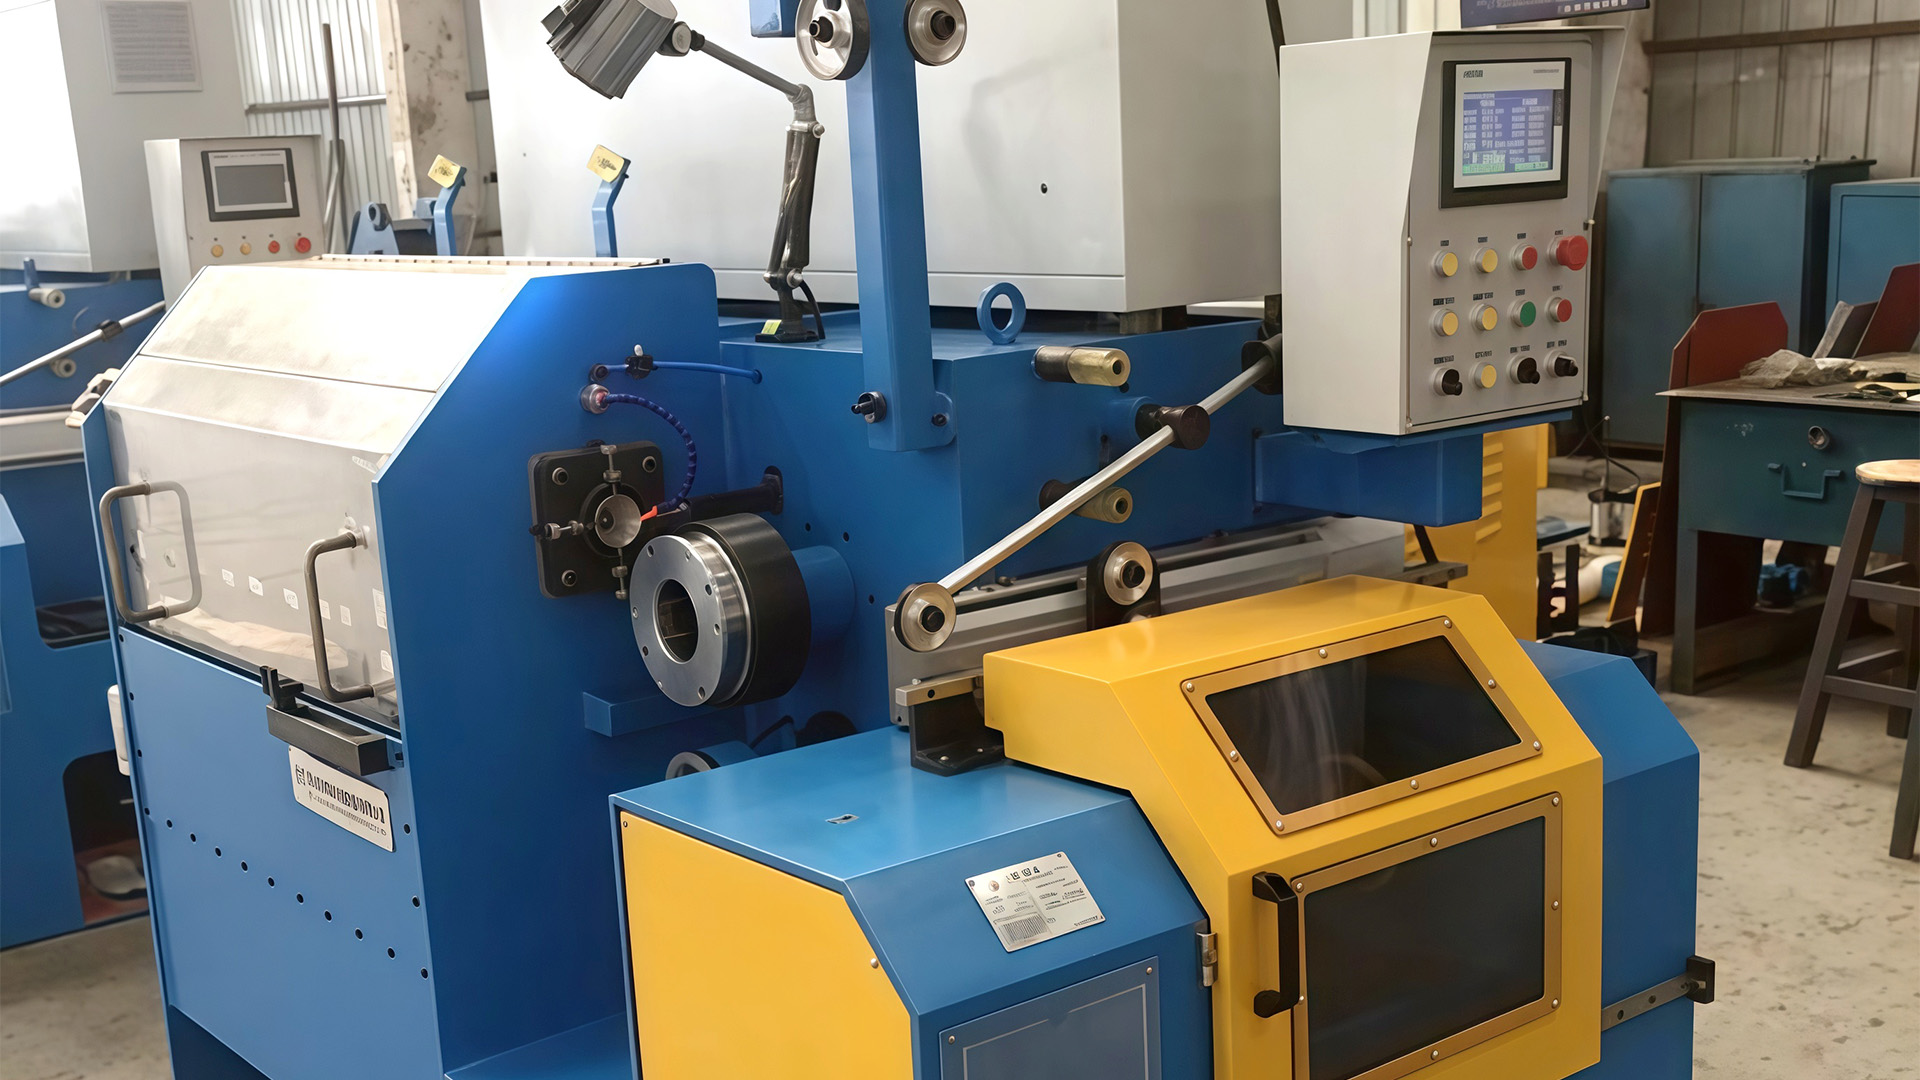
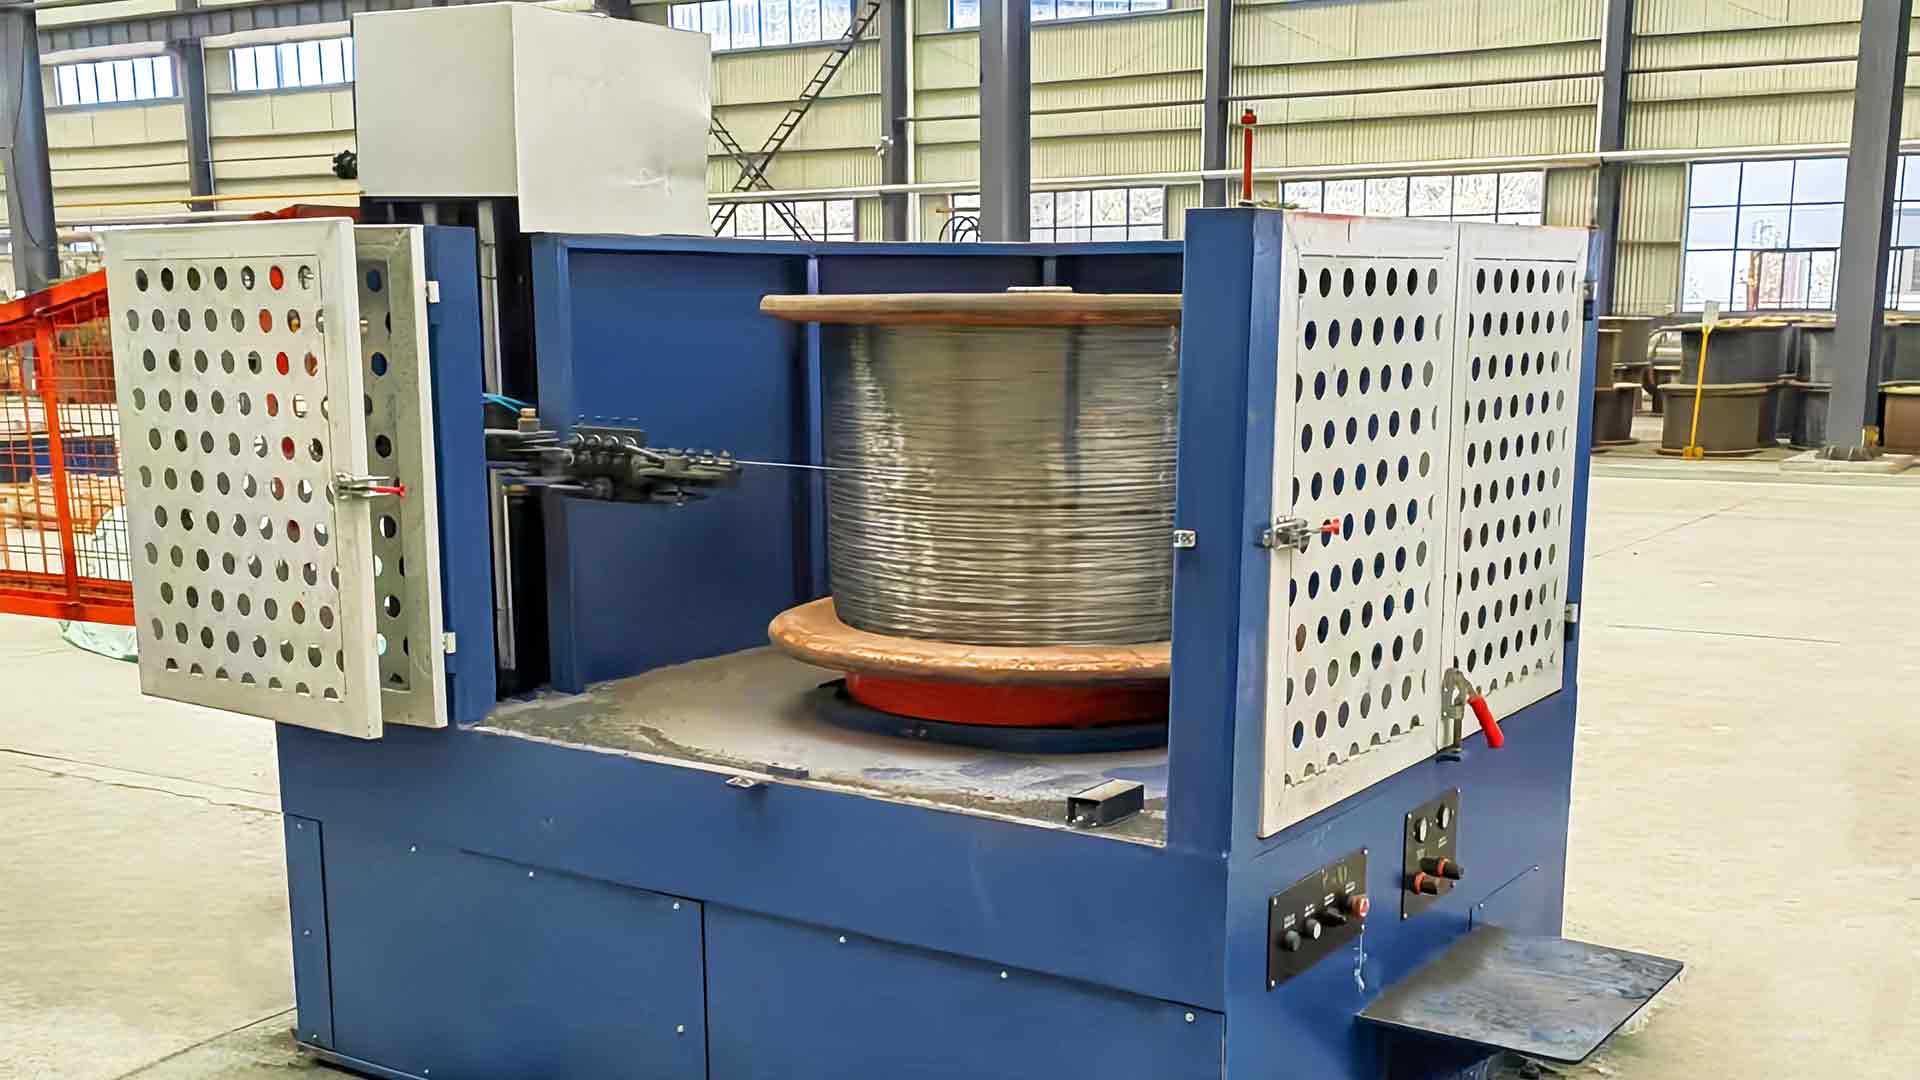
Sonucu belirtmek basit: katı kaynak teli için - karbon çeliği, paslanmaz çelik veya bakır kaplı kaliteler - kaynak teli çekme makinesi Ürünün son çapını, yüzey durumunu ve mekanik tutarlılığını düzeltir. Avantajları ölçülebilir sonuçlara dönüşür: daha dar çap toleransı, daha temiz bir yüzey, daha yüksek hat hızı ve sevk edilen ton başına daha düşük maliyet.
Çizim Makinesi Neden Kaynak Teli Kalitesinde Tavanı Belirliyor?
Sıcak haddelenmiş çubuk geldikten sonra kaynak teli tufal giderme, çekme, bakır kaplama ve biriktirme işlemlerinden geçer. Çizim son boyutları, çekme aralığını ve yüzey durumunu belirler. Çizim programı kalıp başına azalmayı kontrol eder, ırgat hızı uzamayı kontrol eder ve soğutma sistemi tel yapısını geçiş boyunca sabit tutar.
Çizim, makinenin ya iyi bir sonuç elde edeceği ya da teli kalıcı olarak kusurlarla damgalayacağı tek adımdır. Hat sağlamsa bakırlama ve biriktirme istasyonları iyi bir ürünü korur; eğer değilse hiçbir kaplama onu kurtaramaz.
Görünmez kusurların çoğu çizim bölgesinin içinde doğar. Hız dalgalanması, aşınmış bir kalıp, yanlış hizalanmış bir ırgat veya boşalmış bir yağlayıcı film, daha sonra CO altında çatlayacak bir yüzey çiziği açabilir. 2 ark. Mühendislerin bir makineyi üç şeye göre değerlendirmelerinin nedeni budur: çerçeve sertliği, tahrik düzgünlüğü ve gerilim kontrolünün tekrarlanabilirliği.
Çap Hassasiyeti: Ölçebileceğiniz Avantaj
Modern bir makineyi eskimiş bir makineden ayıran ilk avantaj, çapın tutarlılığıdır. Düz hatlı bir makine, her bir ırgatı eşleştirilmiş bir yüzey hızında hareket ettirir, böylece tel neredeyse hiç kaymadan uzatılır. Her bloğun bir servo veya invertör sürücüsü olduğunda, bloklar arasındaki oran kilitli kalır ve tel, kalıp başına ilk metreden son metreye kadar sabit bir azalma görür.
Atölye açısından bakıldığında, bitmiş tel, ince boyutlarda kabaca ±0,01 mm içeride kalır. Bu, tüm vardiyayı sorunsuz bir şekilde besleyen bir makara ile operatörü temas ucunu değiştirmeye veya besleme rulolarını birkaç kez yeniden sıkmaya zorlayan bir makara arasındaki farktır.
Arkı Stabil Tutan Yüzey Kalitesi
Kaynak telinde yüzey kalitesi, hemen hemen tüm diğer çekme ürünlerinden daha önemlidir. Tel, küçük bir kontak ucundan yüksek hızda tüketilir ve herhangi bir çizik, kireç çukuru veya yağlayıcı kalıntısı elektrik temasını bozar, sıçramayı yükseltir veya oksitleri kaynak havuzuna çeker.
Makine üç şekilde katkıda bulunur. Kalıp hizalaması, teli kalıp deliği ile eş eksenli tutar ve tek taraflı aşınmayı önler. Yağlama, metalin metale temasını önler ve kalıp sıcaklığını düşük tutar. Normalde su ile soğutulan ırgatlar aracılığıyla yapılan soğutma, bitmiş partileri reddeden mavi oksit lekelenmesini durdurur.
ER308L ve ER316L gibi paslanmaz kaliteler yüzeyden daha da yüksek talepler getirir. Islak çekme standart yöntemdir çünkü tel ve kalıplar emülsiyona batırılarak düzgün bir soğutma ve parlak bir yüzey elde edilir.
Daha Yüksek Hat Hızı ve Daha Uzun Çalışma Süresi
Hız en görünür avantajdır ancak gerçek kazanç, yüksek nominal hızın düşük aksama süresiyle birleşiminden gelir. 1,2 mm'nin altındaki tellerin kaynaklanması için, iyi yapılandırılmış bir su deposu hattı 800–1.200 m/dak'da bitirilebilir. 5,5 mm'lik çubuğun kaba çekimleri üzerinde düz hatlı bir kuru makine daha yavaş çalışır ancak olağanüstü derecede sabit bir gerilime sahiptir.
Kâr tablosunda önemli olan, tabela hızı değil, vardiya başına efektif çıktıdır. Tel kopması, kalıp değişimi ve dolaşma nedeniyle durdurulması, hızlı motorun avantajlarını ortadan kaldırır. Modern makineler, hızlı değiştirilebilen kalıp kutuları, otomatik gerilim telafisi ve tam makara kaldırıldığında hattın çalışır durumda kalmasını sağlayan ödeme ve alma istasyonlarıyla arıza sürelerine doğrudan müdahale eder.
Üç vardiyalı bir tesis için, %70 ile %85 hat kullanılabilirliği arasındaki fark, aynı işçilik maliyetiyle yıllık %20 ek üretimden fazladır.
Kalıp Ömrü, Enerji ve Verim Sayesinde Ton Başına Daha Düşük Maliyet
Kalıp maliyetleri, karşılaştırması en kolay satır öğesidir. Teli düz ve kalıbı hizalı tutan bir makine, tungsten karbür kalıpların ömrünü anlamlı bir farkla uzatır. Çoklu kalıp geçiş programında bu tasarruf her blokta, her vardiyada ve her tonda katlanır.
Enerji ikinci faktördür. Modern sürücüler, frenleme enerjisini ısı olarak boşaltmak yerine geri kazanır ve eski kısılan sistemlerin sabit kayıplarını önler. Üç vardiyalı bir hatta ton başına %10-15 enerji tasarrufu, işletme bütçesinde doğrudan bir iyileşmedir.
Verim üçüncü faktördür ve genellikle en büyüğüdür. Her kopmuş tel, her kötü doldurulmuş makara ve her bir tolerans dışı tel makarası kayıp marjıdır. İstikrarlı bir makine dönüşüm verimini artırır ve bu sayı çoğu zaman yatırımı satın alma fiyatı karşılaştırmasından daha fazla haklı çıkarır.
Kuru Düz Hat veya Islak Su Tankı: Makineyi Kaynak Sınıfına Eşleştirme
Her kaynak teli üreticisi aynı mimari kararla karşı karşıyadır: ürün yelpazesine hangi çizim teknolojisinin uygun olduğu.
Kuru Düz Çizgi Çizimi
Düz hatlı bir makine, teli bir hat halinde monte edilmiş kalıp kutularından çeker ve her bir ırgat, önceki kalıbın çıkış hızına uyacak şekilde tahrik edilir. Kayma olmaması, kalıp başına azalmanın tam olduğu, mekanik stresin daha düşük olduğu ve geçiş boyunca gerilimin hassas kaldığı anlamına gelir. Bu mimari, ER70S-6 gibi düşük karbonlu çelik kaliteleri için, özellikle de 5,5 mm'lik çubuktan kaba ve orta çekimler için mantıklı bir ilk tercihtir.
Islak Su Deposu Çizimi
Islak çekme, ırgatları ve kalıpları yağlayıcı bir emülsiyona batırır. Soğutma agresiftir ve yağlayıcı film sürekli olup, paslanmaz çelik ve bakır kaplı ince MIG tellerinin talep ettiği parlak yüzeyi üretir. Bu, 1,2 mm'nin altındaki teller ve yüksek yüzey kalitesi kaliteleri için standart rotadır.
| Görünüş | Düz çizgide kuru | Islak su deposu |
|---|---|---|
| Yağlama | Her kalıba uygulanan toz sabun | Tamamen emülsiyona batırılmış tel |
| Tipik bitirme boyutu | 1,0–5,5 mm aralığı | 0,4–1,6 mm ince teller |
| Yüzey kalitesi | İyi, kamışın hazırlanmasına bağlıdır | Mükemmel, parlak ve tutarlı |
| Soğutma | Su soğutmalı ırgatlar | Daldırma soğutma, daha yüksek hız boşluğu |
| Kayma davranışı | Kayma yok, hız oranı kilitli | Ultra ince boyutlarda yaygın olarak kullanılan kayma tipi tasarımlar |
| Olağan kaynak kaliteleri | ER70S-6 ve benzeri karbon çelikleri | ER308L / ER316L paslanmaz, bakır kaplı MIG teli |
Bakır kaplı bir MIG hattı için genel bir düzen, kaba taslaklar için kuru bir düz hat makinesi ve ardından bitirme için bir su tankı makinesidir. Çalışma prensibi şurada açıklanmıştır: düz tel çekme makinelerine ilişkin bu teknik genel bakış .
Kaynak Teli Çekme Hattı Satın Almadan Önce Yapılması Gereken Pratik Kontroller
Yalnızca nominal hıza göre satın almak bu ürün sınıfında en yaygın hatadır. Bitmiş tel spesifikasyonundan başlayın ve çizim programında geriye doğru ilerleyin.
- Giriş ve çıkışı tanımlayın: başlangıç çubuğu çapı, hedef tel çapı, çelik kalitesi ve aşağı yönde planlanan kaplama rotası.
- Geçiş programını gözden geçirin: kalıp sayısı, kalıp başına azalma ve ırgat çaplarının kalitenin iş sertleştirme eğrisine uyup uymadığı.
- Soğutma kapasitesini amaçlanan hat hızına, özellikle de her bloktaki su akışına ve sıcaklık stabilitesine göre doğrulayın.
- Hızlı makara değişiklikleri çizim blokları kadar önemli olduğundan getiri ve alım eşleşmesini kontrol edin.
- Kalıp kutusu tasarımı hakkında bilgi alın: delik başına yağlayıcı dozajı, kalıp tutucu erişim süresi ve operatörün kalıbı ne kadar hızlı değiştirebileceği.
Bakım kolaylığı, sürekli alıcılar için üst sıralarda yer alıyor. Kapstanlara hızlı erişim, görünür yağlama hatları ve kalıp başına hız izleme, onarım süresini azaltır. Yaygın arızalar ve teşhisleri pratik bir kılavuzda toplanmıştır. tel çekme makinesinin çalışmasında sık karşılaşılan sorunlar .
Kaynak teli çekme makinesinin avantajları ölçülebilir dört alanda yoğunlaşır: çap tutarlılığı, yüzey bütünlüğü, çalışma süresiyle birlikte hat hızı ve dönüştürme maliyeti. Bunların hiçbiri daha sonra bakırlama tankı, biriktirici veya paketleme istasyonu tarafından eklenemez.
Yeni bir hat planlayan veya eskimiş bir hattı değiştiren tesisler için, nihai sertifikadan geriye doğru ve ağırlık toleransı ve bulunabilirliği broşür hızından daha yüksek olarak belirtin. Gerçekte sevk edilen kalitelere göre mimariyi (düz çizgi, su deposu veya bunların birleşimi) seçin. Bu disiplinle çizim makinesi, gizli ıskarta kaynağı yerine fabrikadaki en güvenilir maliyet merkezi haline gelir.