
Paslanmaz Çeliğin Özellikleri Tel Çekme Makinesi Bitişe Karar Veren
Mat bir yüzey, oval bir kesit veya limitini aşarak sertleşen bir bobin, alım sırasında düzeltilemez. Bunlar, paslanmaz telin kalıp kutusundan temiz, yuvarlak ve ebatlı çıkıp çıkmadığına karar veren makine özellikleridir.
Bir çekme hattı düşük karbonlu çelikten 304 veya 316 paslanmaz çeliğe geçtiğinde belirtiler sessizce ortaya çıkar. Tel ırgattan hafif mat bir şekilde çıkıyor. Önceden tahmin edilebilen kalıp aşınması tek bir vardiyada hızlanıyor. Çap, milimetrenin birkaç yüzde biri kadar kayar ve bir bobin, hiçbir zaman makine arızası olarak görülmeyen bir nedenle hurdaya çıkarılır.
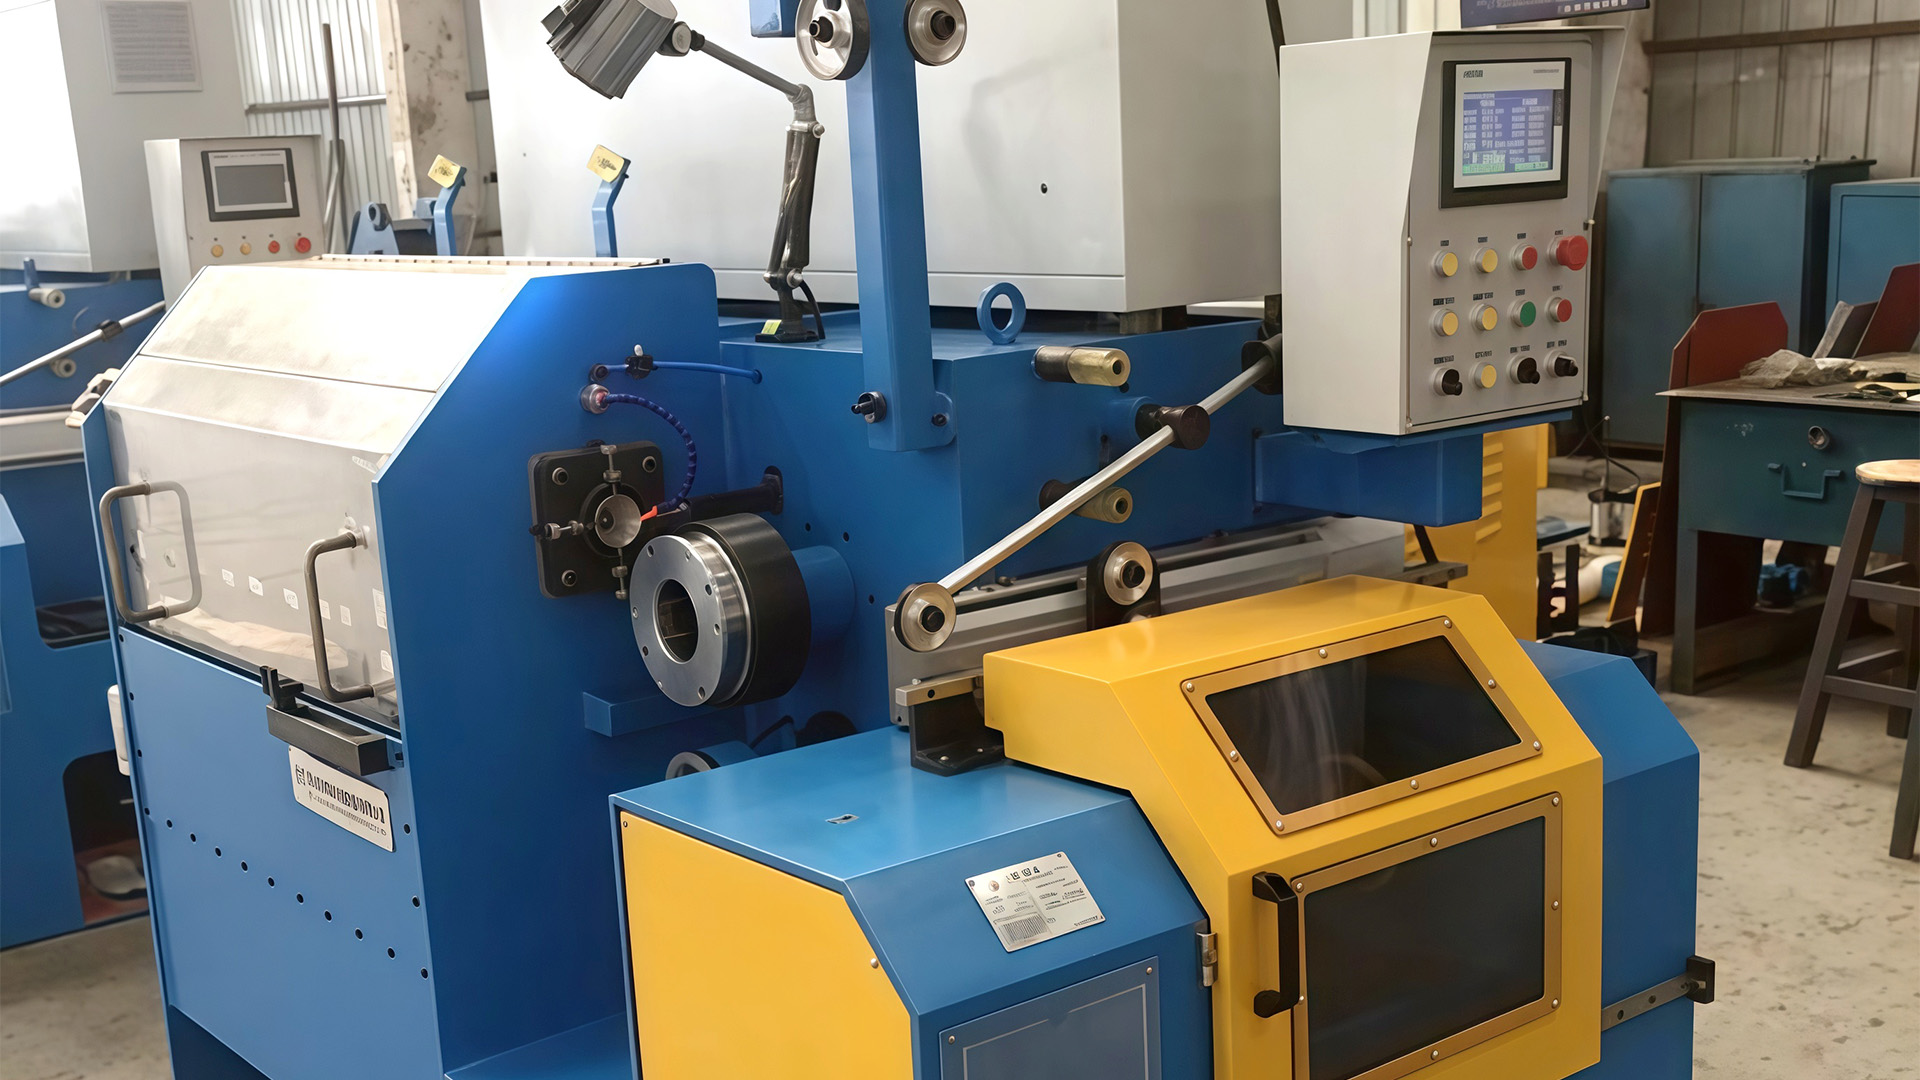
Bunu kontrol eden paslanmaz çelik tel çekme makinesinin özellikleri hiç de göz alıcı değildir: daldırılmış kalıp soğutması, filtrelenmiş yağlayıcı, çizilmeden kavrayan ırgat yüzeyleri ve milimetrenin yüzde birini tutacak kadar sabit gerilim kontrolü. Nominal hat hızı, optimize edilmeye değer son değişkendir ve genellikle alıcıların ilk sorduğu değişkendir.
Paslanmaz Kalıp Kutusunun İçinde Neden Farklı Davranır?
Paslanmaz çelik azaltıldıkça sertleşir. Deformasyona karşı direnci her geçişte artar, bu nedenle 1,0 mm'lik düşük karbonlu teli zorlanmadan çeken bir motor, aynı kalınlıktaki paslanmaz çelik üzerinde çalışacaktır. Genel cevap daha hafif bir azaltma programıdır: paslanmaz için geçiş başına kabaca yüzde 10 ila 18, düşük karbonlu tel için ise yüzde 20 ila 25.
Daha hafif geçişler, daha fazla kalıp, daha uzun bir çizim sırası, makine boyunca daha fazla ısı dağıtımı ve hizalamayı veya yağlamayı bozan herhangi bir şeye karşı çok daha az tolerans anlamına gelir. Bir avuç makine özelliği bu yükün çoğunu taşıyor.
| Gereksinim | Buna cevap veren makine özelliği | Doğrulanması gerekenler |
|---|---|---|
| Kalıpta ısıtma | Su tankına batırılmış kalıplarla ıslak çekme | Tank hacmi, kalıp başına akış, sıcaklık bandı |
| Yüzey kalitesi | Parlatılmış karbür kalıplar, geçiş başına küçük azalma | Geçiş programı, kalıp sayısı, yaklaşma açısı |
| Yağlayıcı durumu | Filtreleme ve soğutma ile devridaim emülsiyonu | Filtre derecesi, karter kapasitesi, ısı değişimi |
| Gerginlik stabilitesi | Hızlı tork tepkisi ile dansçı veya akümülatör kontrolü | Hız değişimlerinde gerilim doğruluğu |
| Makara kalitesi | Doğru travers ve sağlam makara montajı | Çapraz tekrarlanabilirlik, makara salgısı |
| Kurtarmayı kes | Hızlı frenleme ile tel kopma tespiti | Durma süresi, hurdaya çıkan telin uzunluğu |
Islak Çekme Geometrisi, Kalıp Soğutma ve Yağlayıcı Akışı
Yaklaşık 1,2 mm'nin altında paslanmaz tel neredeyse her zaman ıslak olarak çekilir. Kalıplar, ısıyı indirgeme bölgesinin dışına taşıyan, temas alanını yağlayan ve ince metal parçalarını kalıptan temizleyen bir emülsiyonun içine batırılmış halde durur. Daha ağır paslanmazlar üzerinde çalışmak için kuru çekme yapılabilir, ancak fark genellikle hız rakamından ziyade yüzey kalitesi ve kalıp ömründe ortaya çıkar.
Kalıp sıcaklığı, yüzey işlemi ve takım ömrü üzerindeki en güçlü tek etkidir. Suyla soğutulan bir kalıp kutusu, kalıp tutucuyu sabit bir sıcaklıkta tutar ve oturma yüzeylerinin dengesiz bir şekilde genişlemesini önler, bu da uzun vadede ovalliğin oluşmasını sağlar. Soğutmanın yalnızca tanka değil, her kalıp konumuna nasıl ulaştığını sorun.
Yağlayıcı Temizliği ve Sıcaklığı
Hat ıslandığında emülsiyon, spesifikasyona sahip bir proses sıvısı haline gelir. Filtrelemenin kaçırdığı ince metal parçacıkları kalıba doğru sürüklenir ve teli çizer; Sıcak çalışan emülsiyon, basıncın en yüksek olduğu yerde film mukavemetini kaybeder. Filtrasyon derecesi, karter hacmi, pompa akışı ve sıcaklık kontrolü, daha sonra keşfedilecek bakım işleri değil, teklif edilecek makine özellikleridir.
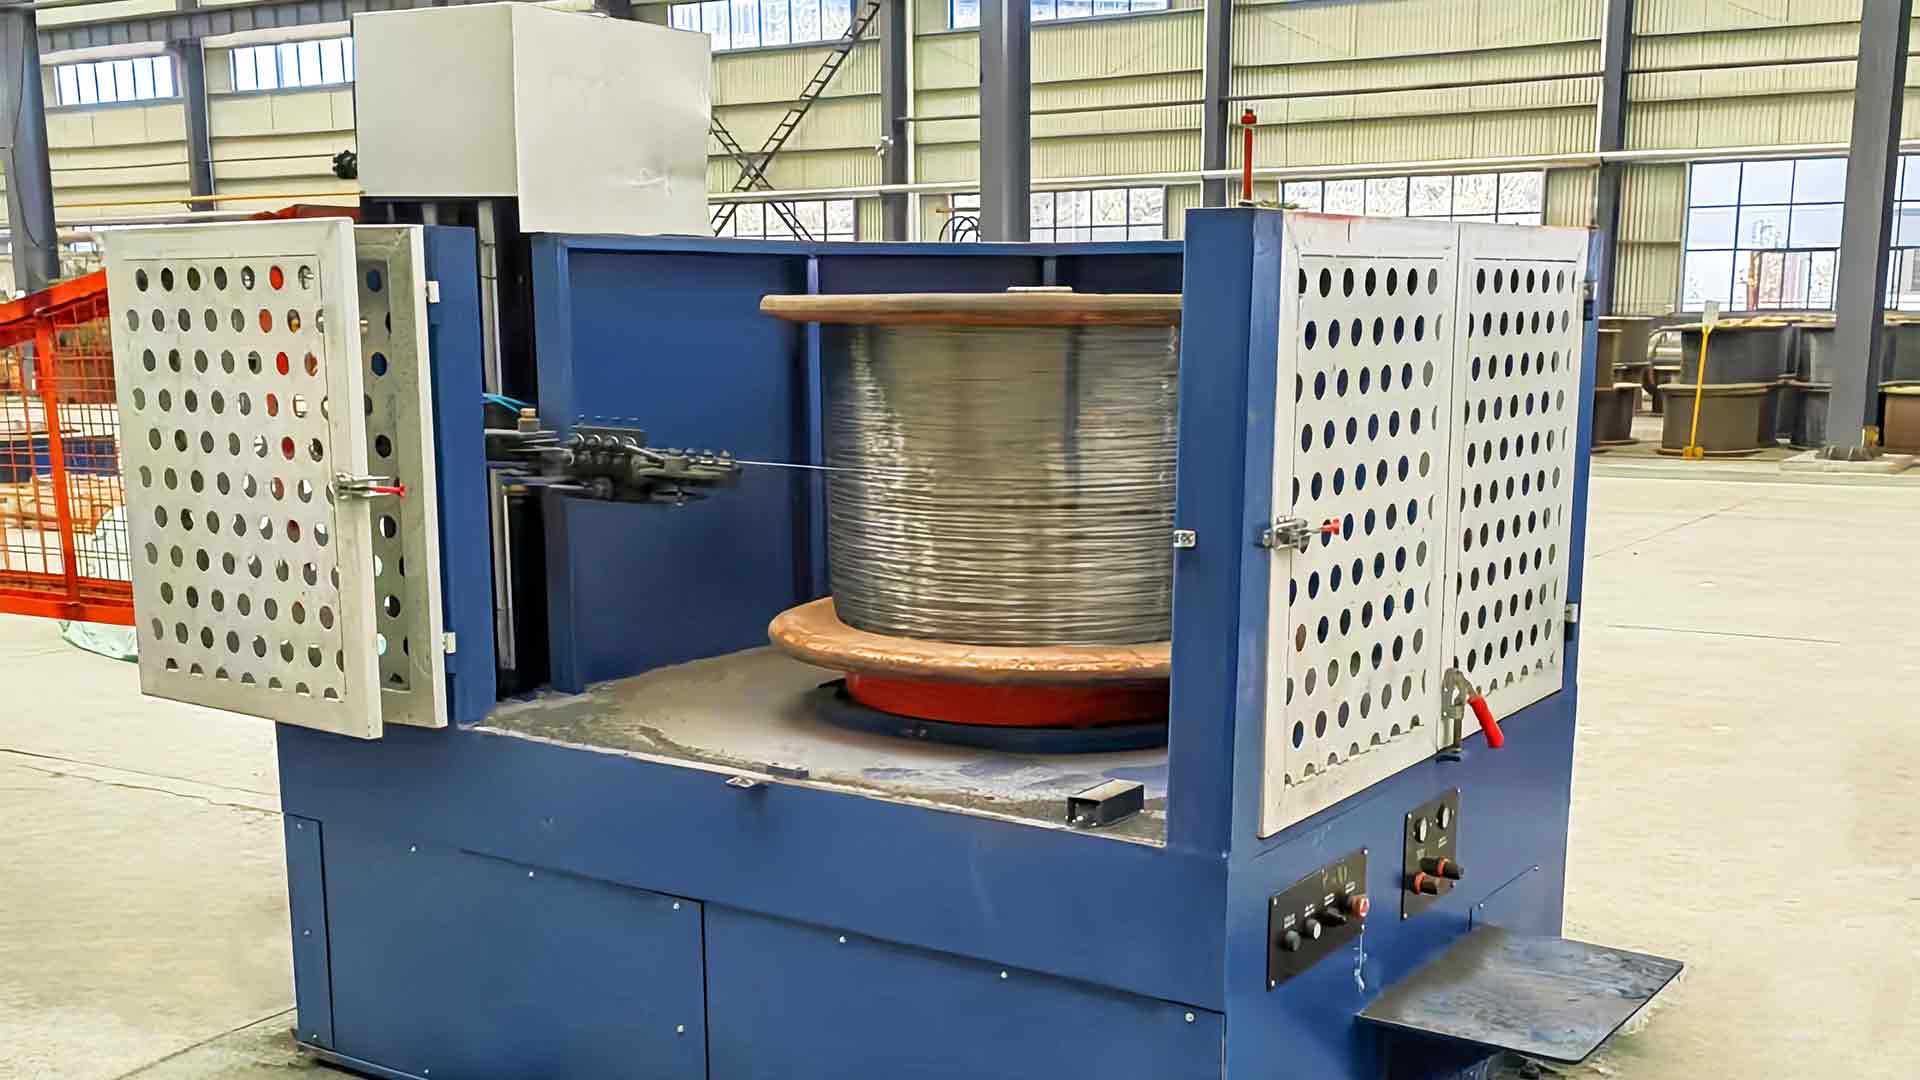
Bu görev için inşa edilmiş bir hat, su deposu tel çekme makinesi Makinenin teorik maksimum değeri yerine bitmiş çap için seçilen kalıp sayısına göre düzen.
Kalıp Seçimi, Azaltma Programı ve Takım Toleransı
Kalıplar, siparişin en ucuz kısmıdır ve bobinin reddedilmesinin en yaygın nedenidir. Paslanmaz üzerinde, düşük karbonlu tel için geometrik olarak doğru olan bir kalıp, düzensiz bir şekilde cilalanacak, yatakta aşınacak ve müşterinin bir büyüteç altında göreceği hafif bir spiral iz bırakmaya başlayacaktır.
- Bu geçişte alınan azalmayla eşleşen bir yaklaşma açısı, böylece iş yatak yerine sıkıştırmayla yapılır.
- Teli boyutlandıracak kadar uzun ve sürtünme ısısını önleyecek kadar kısa bir yatak uzunluğu.
- Kalıpta oluşan pürüzlülük tel yüzeyine anında aktarıldığı için cilalı bir deliktir.
- Tutucuya doğru oturma; eksenin bir kısmı dışında oturan bir kalıp teli oval çekecektir.
- Paslanmaz takımlar aynı kalınlıktaki düşük karbonlu tellere göre daha hızlı aşındığından yeniden taşlama ve yedek parça planı yapılır.
Bir tedarikçi size makinenin teklif edildiği geçiş programını söyleyemezse, teklifteki kalıp sayısı bir tahmindir.
Ödeme, Gerilim ve Alım: Tutarlılığın Kazanıldığı Yer
Son kalıptan önce ortaya çıkan kusurlar kalıcıdır, ancak bundan sonra ortaya çıkan kusurlar da kalıcıdır. Düzensiz bir şekilde çeken bir sarma veya bobin çözülürken gelen telin dalgalanmasına izin veren bir ödeme, çap değişimi, gevşek katmanlar ve müşterinin sabit hızda çalıştıramadığı bir makara olarak kendini gösterir.
Gerilim kontrolü en iyi şekilde hız değişimiyle değerlendirilir. 200'den 600 m/dak'ya hızlanma ve geriye doğru hızlanma, tel gerginliğini çapı toleransın dışına taşıyacak kadar kaydırmamalıdır ve bunun yanıtı, deneme makarasının ilk yüz metresinde görülebilir.
Makara Geometrisi ve Travers
Çapraz hatve ve makara salgısı, ince paslanmaz malzemede, ağır karbon telden daha önemlidir. Üst üste binen katmanlara sahip bir makara sarımı, bir sonraki işlemde dalgalanmalarla karşılığını verir ve suç genellikle çekme hattına düşer. Makara tipinize göre makaranın nasıl eşleştiğini sorun ve aradan sonra teli sürüklemek yerine makinenin temiz bir şekilde durduğunu kontrol edin.
Sarıcıyı boyutlandırırken aynı mantık geçerlidir: bu kılavuz alma makinesi seçimi makara türlerini, gerilim eşleşmesini ve önemli verimlilik sayılarını kapsar.
Kontroller, Kilitler ve İstenmeye Değer Numaralar
Kontrol spesifikasyonu, fabrika ortamında aynı görünen iki makinenin farklı davranmaya başladığı yerdir. Belirlenecek değişkenler, makinenin gerçekte derecelendirildiği hız, sürücünün yük değişikliğine tepkisi ve tel kopmasından sonraki saniyeler içinde ne olacağıdır.
Şuna dikkat edin: kısa bir kalıp dizisiyle veya sonlandırma kalıbı takılmadan ölçülen, alıntılanan bir hat hızı. Paslanmazların gerçekten ihtiyaç duyduğu pasları da ekleyince gerçek hız üçte bir oranında düşebilir, bu da tüm hattın ekonomisini değiştirir.
Sipariş onaylanmadan önce bunları yazılı olarak belirtin:
- Tam paslanmaz geçiş programı takılıyken son kalıptaki nominal hız.
- Kaptan çapı, yüzey kalitesi ve soğutma düzeni.
- Kalıp konumu, karter hacmi ve sıcaklık kontrol aralığı başına emülsiyon akışı.
- Filtreleme derecesi ve öğelerin ne sıklıkta değiştirildiği.
- Hızlanma ve yavaşlama sırasında gerilim doğruluğu ve davranışı.
- Mola sonrası frenleme süresi ve her seferinde hurdaya çıkan tel uzunluğu.
- Irgat başına motor gücü ve tahrik tipi.
Makineyi Gerçekte Sattığınız Tel ile Eşleştirme
Paslanmaz geniş bir ürün yelpazesini kapsamaktadır ve 4 mm bağlantı teline yakışan çekme makinesi 0,15 mm örgü teline uygun olan çekme makinesi değildir. Bitmiş çap, çizim yöntemine, kalıp sayısına ve alıma karar verir.
- 0,2 ila 1,0 mm aralığındaki yay, halat ve hortum takviye teli, uzun bir kalıp dizisi ve ışık geçişleriyle ıslak olarak çekilir.
- Tel örgü ve dokuma teli, maksimum hızdan çok yuvarlaklığa ve tutarlı bir yüzeye ihtiyaç duyar.
- Kablo ve çok damarlı iletken çalışması gerilim kararlılığına duyarlıdır çünkü çap değişimi büküm aşamasında yeniden ortaya çıkar.
- Bağlantı elemanları, vidalar ve şekillendirilmiş parçalar genellikle kuru çekme ve ırgat soğutmanın hakim olduğu daha ağır paslanmaz çubuktan çekilir.
- Kaynak teli, filtreleme ve yağlayıcı kimyasını tekrar kararın merkezine koyan temizlik gerekliliklerini artırır.
Bunların hepsinde yukarıdaki özellikler aynı kalır. Yalnızca vurgu değişiyor: ince tel için kalıp ve soğutma geometrisi, makaralı tel için gerginlik ve sarma, daha ağır çubuk için tahrik ve ırgat tasarımı.
Paslanmaz çelik tel çekme, düşük karbonlu çekme işlemine göre daha az bağışlayıcıdır ve bunun nedeni mekanik olmaktan çok metalurjiktir. İş parçasının sertleşmesi, kalıptaki ısı ve yüzey hassasiyeti, küçük tasarım kararlarını bobin üzerinde gözle görülür kusurlara dönüştürür.
Ödemeye değer özellikler arasında, daldırılmış kalıp soğutma, filtrelenmiş ve sıcaklık kontrollü yağlama devresi, hassas biçimde hizalanmış takımlar ve tutucular, gerçek gerilim kontrolü ve müşterilerinizin fiilen çalıştırdığı makaraya uygun bir gergi yer alır. Başlık hızı da dahil olmak üzere diğer her şey ikincildir.
İyi işaret: Hız teklifi vermeden önce malzeme kalitenizi, son çapınızı ve makara tipinizi soran bir tedarikçi. Bu konuşma, paslanmaz kuyusu çeken bir makineye giden en kısa yoldur ve genellikle toleranslı bir çizgiyi her vardiyada ayarlanan bir çizgiden ayırır.