
Paslanmaz Çelik Tel Çekme · Uygulama Kılavuzu
Paslanmaz Çelik Tel Çekme Makinalarının Yerini Aldığı Yer
Tıbbi kılavuz teller, otomotiv valf yayları, mimari ağlar, korozyona dayanıklı bağlantı elemanları; her uygulama, yüzey, dayanıklılık ve tutarlılık konusunda farklı talepler doğurur. Bu kılavuzda bu talepler ve bunların makine seçimi açısından ne anlama geldiği ele alınmaktadır.
Avrupalı bir bağlantı elemanı üreticisi yakın zamanda reddedilen bir grup kendinden kılavuzlu vidanın, başlık çizgisine giren paslanmaz çelik telin çapında 0,02 mm'lik bir değişim olduğunu tespit etti. Aynı ayda bir tıbbi cihaz üreticisi, tel üzerindeki mikro çiziklerin nihai ürüne kirletici maddeler taşıması nedeniyle kılavuz tel üretimini durdurdu. Farklı endüstriler, farklı arıza modları; ancak aynı temel neden: Uygulamaya uygun olmayan ekipmanlara kablo çekilmişti.
Paslanmaz çelik tel çekme makineleri nadiren jenerik makineler olarak satın alınır. Üretim ekibi, çizim geçişi sırasında nihai çapın, yüzey bütünlüğünün ve mekanik mukavemetin kilitlendiğini anladığında seçilirler. Bu nedenle uygulamayı anlamak, doğru makine konfigürasyonunu, kalıp paketini, yağlama yöntemini ve alma stratejisini seçmenin ilk adımıdır.
Paslanmaz Çelik Tel Çekme Makinesi Neyi Belirler?
Paslanmaz çelik tel, hatta genellikle 5,5 mm ve üzeri sıcak haddelenmiş çubuk olarak girer ve bir dizi soğuk çekme geçişiyle çapı küçültülmüş bir tel olarak çıkar. Her geçiş, malzemeyi bir tungsten karbür veya elmas kalıptan çekerek tane yapısını yeniden düzenler ve çekme mukavemetini artırır. 304 ve 316 gibi östenitik kaliteler için genellikle çekmenin tüm amacı bu gerinim sertleşmesidir: yaylar, bağlantı elemanları ve yapısal kablolar, nominal yükleri dahilinde performans göstermeleri için buna güvenirler. Sürecin tüm mekaniği notumuzda açıklanmaktadır. tel çekme makinesi nasıl çalışır .
Makine, dayanıklılığın ötesinde, telin uygulamaya uygun olup olmadığına karar veren dört çıkışı kontrol eder: korozyon direncini ve temizlenebilirliği etkileyen yüzey kalitesi; tüm bobin boyunca boyutsal tutarlılık; işletme maliyetini belirleyen kalıp ömrü ve yağlama davranışı; ve telin şekillendirme makinelerine ne kadar düzgün besleneceğini belirleyen düzlük veya döküm.
Makine mimarisi bu çıktıları şekillendirir. Su tankı makineleri, teli yağlayıcı maddeye batırılmış halde çalıştırır ve paslanmaz çeliğin hızla aşınma ve sertleşme eğilimine uygundur. Kuru düz hatlı makineler, daha büyük çapların yüksek verimli üretimini destekler. Ters çevrilmiş makineler ağır bobinleri idare eder ve çubuk kırılmasında mükemmeldir.
Bir kablo yalnızca sahada arıza yaptığında süreç geçmişini ortaya çıkarır. O zamana kadar çekme makinesi bir sonraki bobinde çalışmaya başlamıştır.
Bir Bakışta Ana Uygulama Alanları
Aynı makinenin 200.000 döngüye dayanıklı bir yay, ayna benzeri kaplamalı bir kılavuz tel ve onlarca yıllık klorürlere dayanacak şekilde yapılmış bir inşaat bağ teli üretmesi beklenebilir. Aşağıdaki tablo, farklı endüstrilerin bu özelliklere nasıl öncelik verdiğini özetlemektedir.
| Uygulama alanı | Tipik paslanmaz tel ürünler | En çok talep edilen mülk |
|---|---|---|
| Tıp ve eczacılık | Kılavuz teller, iğneler, ortodontik ark telleri | Yüzey mikrofinişi, boyutsal hassasiyet |
| Otomotiv | Valf yayları, enjeksiyon bileşenleri, güvenlik sınırlama parçaları | Yorulma direnci, çekme eşitliği |
| İnşaat ve mimari | Kablo, örgü, bağ teli, korkuluk halatı | Korozyona dayanıklılık, tutarlı döküm |
| Bağlantı elemanları ve donanım | Kendinden kılavuzlu vidalar, cıvatalar, perçinler | Çap toleransı, yağlayıcı taşınması |
| Havacılık | Kontrol kabloları, çalıştırma yayları | Mukavemet-ağırlık oranı, izlenebilirlik |
| Gıda ve işleme | Konveyör ağı, filtre ortamı, tartım yayları | Temizlenebilirlik, korozyon stabilitesi |
Tıbbi tel, spektrumun zorlu ucunda yer alır. Kılavuz teller ve iğneler neredeyse hiçbir yüzey kusurunu tolere etmez çünkü tel üzerindeki bir çizik, gerilim yükseltici ve kirlenme alanı haline gelir. Cilalı kalıplar ve filtrelenmiş yağlayıcıyla ıslak çekme bu segmentte normdur.
Otomotiv ve bağlantı elemanı işi iki uç arasında yer alıyor. Hacimler yüksek ve Düşman tutarsızlıktır, mutlak bitiş değil : Gelen teldeki küçük çaplı bir değişiklik, yüksek hızlı bir tablada çift haneli hurda oranlarına yol açabilir. Alıcılar genellikle bir makineyi tüm üretim süreci boyunca dar bir tolerans aralığını koruyabilme yeteneği nedeniyle seçerler.
Makine Tipini Uygulamanıza Eşleştirme
Farklı uygulamalar, farklı makine mimarilerini gerektirir ve bölme çizgileri pratikte oldukça kararlıdır.
Düz hatlı makineler, teli, giderek daha küçük kalıplar dizisi boyunca, ırgat ırgat halinde çeker. Yüzey gereksiniminin aşırı olmadığı orta ve büyük çaplar için etkilidirler. Eşleştirilmiş toplama ve kontrol sistemlerine sahip entegre modeller örgülü, düşük karbonlu ve genel amaçlı üretim için yaygındır.
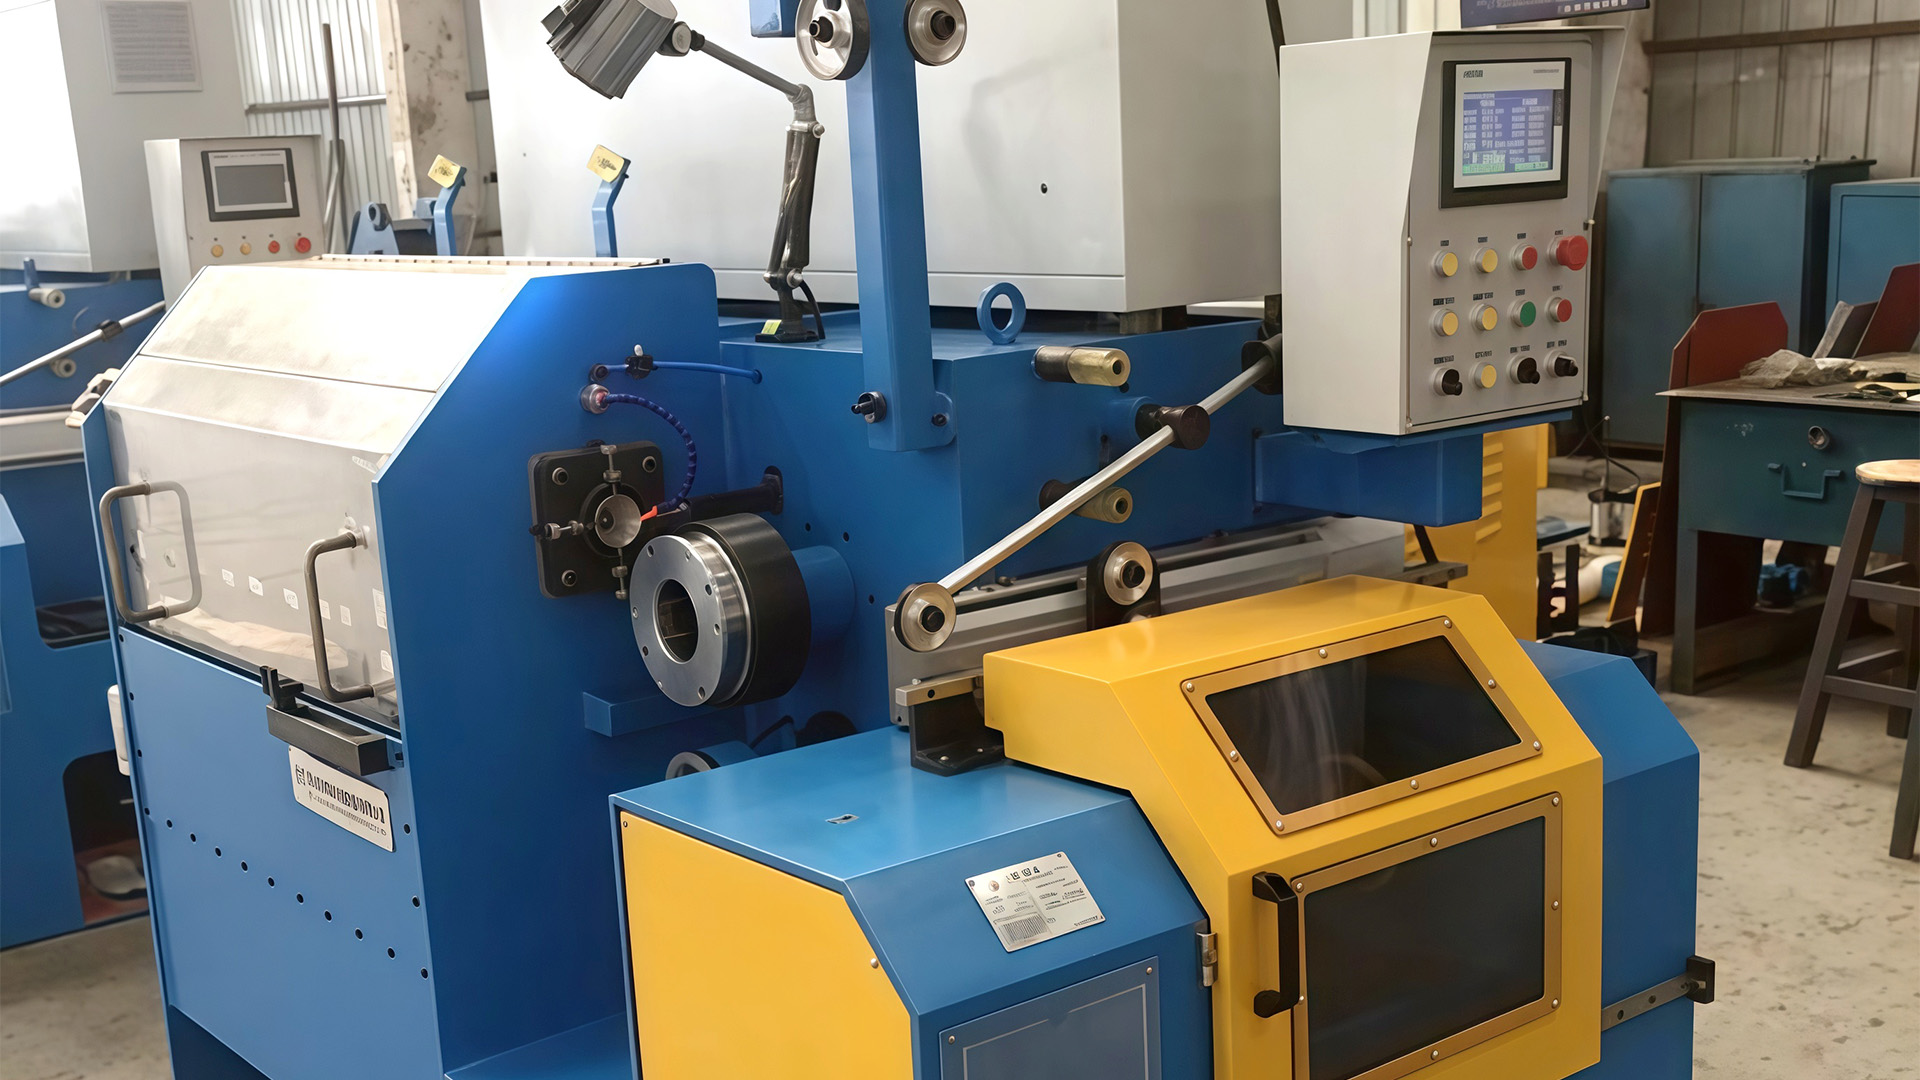
 Çoklu Metal İşleme için Entegre Doğrudan Tel Çekme Makinesi Bu makine ödeme, çekme, yağlama ve toplama işlemlerini tek bir platformda birleştirerek manuel adımları ve arıza süresini azaltır. Tutarlı çap ve yüzey kalitesinin önemli olduğu ağ, çit ve kablo üretimine uygundur. Ürünü Görüntüle →
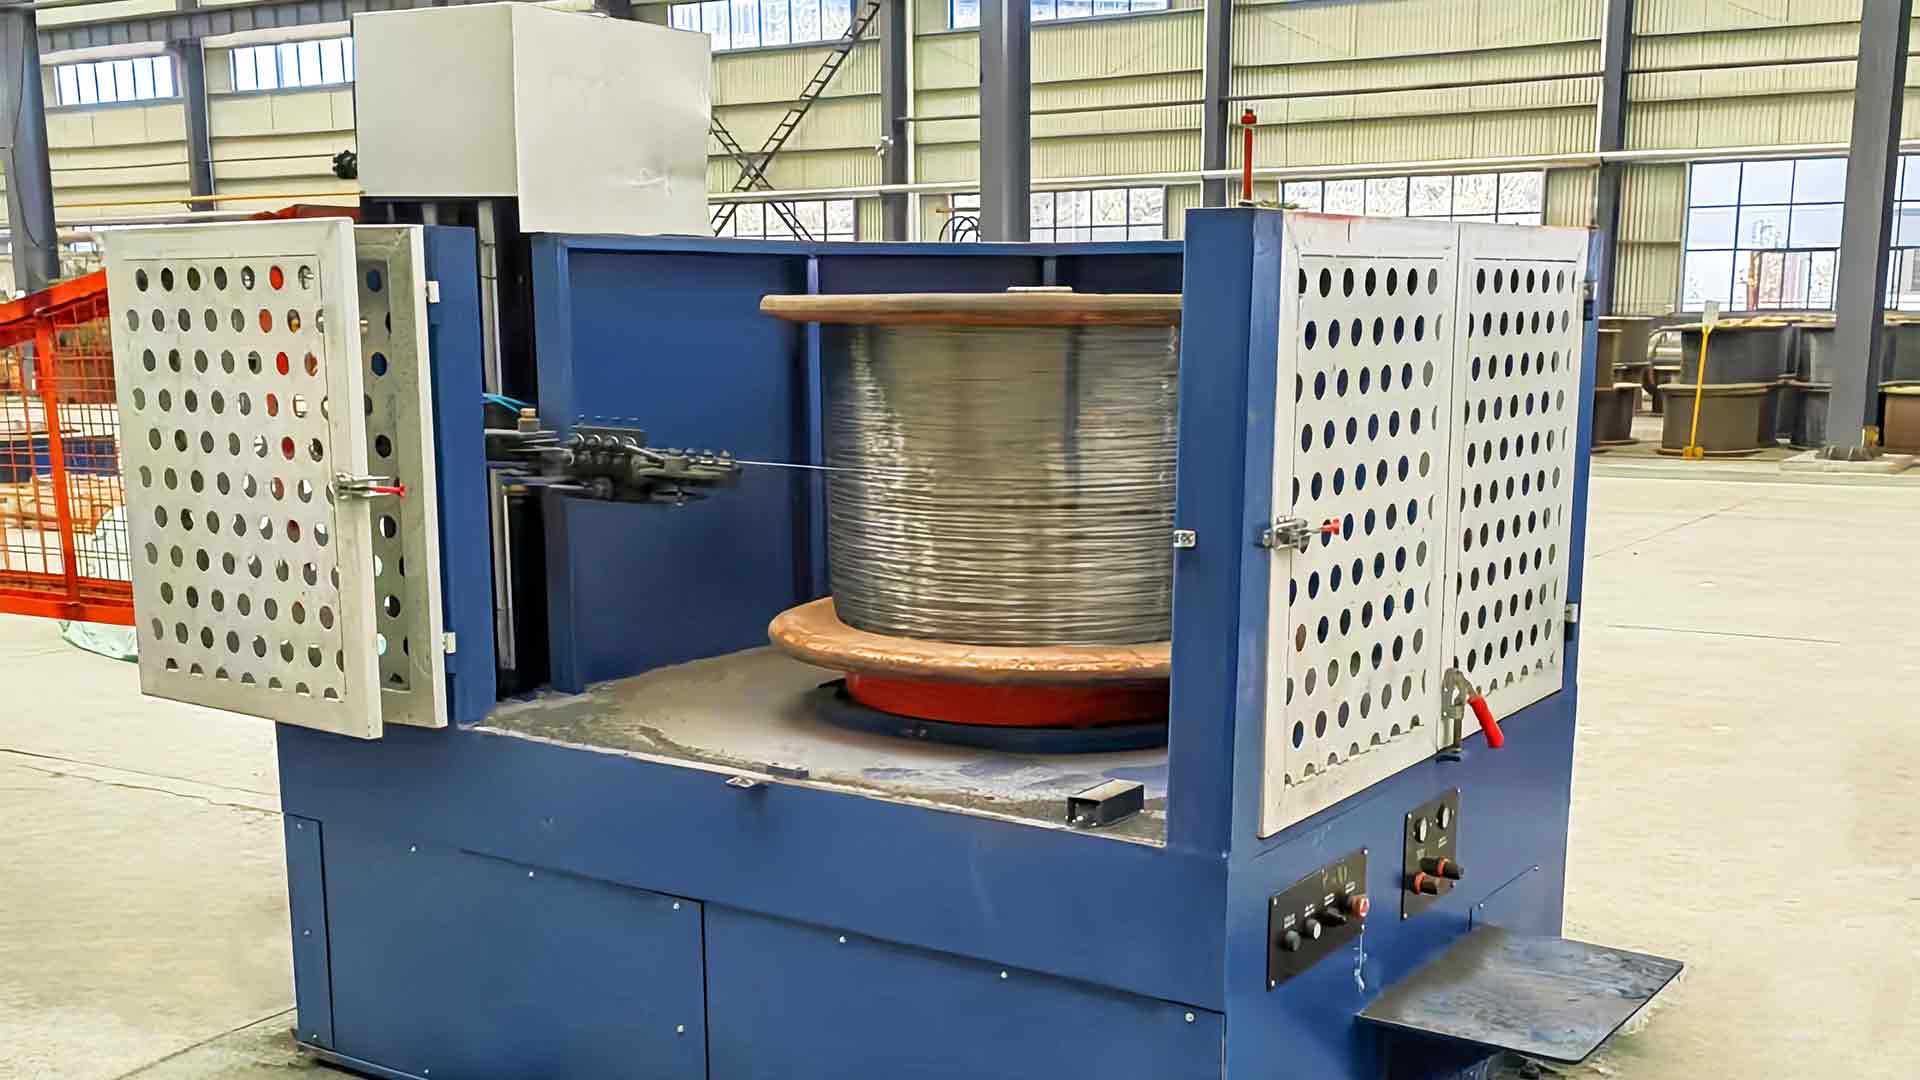
Su tanklı makineler, teli batık kalıp kutularından geçirerek yüzey kalitesini korur ve yüksek hızlarda paslanmaz çeliğin oluşturduğu aşınmayı önler. İnce ve orta paslanmaz teller için — medikal, yaylı ve bağlantı elemanları hatlarının arkasındaki ürün yelpazesi — ıslak çizim daha güvenli bir varsayılandır . CL19-1250 paslanmaz çelik su deposu çekme makinesi tam olarak bu prensip üzerine inşa edilmiştir.
CL19-1250 Paslanmaz Çelik Su Deposu Çekme Makinası İnce ve orta paslanmaz tellerin ıslak çekilmesi için tasarlanan bu makine, teli soğutmak ve yağlamak için batık bir tank kullanır, gevşemeyi önler ve tıbbi, yay ve bağlantı elemanı uygulamaları için pürüzsüz bir yüzey sağlar. Ürünü Görüntüle → Ters çevrilmiş makineler, büyük bobinlere ve çubuk kırılmasına uygun olarak ırgatı bobinin üzerine yerleştirir. Kasnak ve tek bloklu makineler, esnekliğin hızdan daha önemli olduğu düşük hacimli üretimi kapsar. Her aile farklı bir süreç mantığını takip eder; the tel çekme makinelerinin tamamı aynı ayrımlar etrafında organize edilmiştir, böylece konfigürasyonlar mimarileri karıştırmadan karşılaştırılabilir.
Makinenin Etrafındaki Çizgi Gerçek Çıkışı Belirler
Bir çizim makinesi asla tek başına çalışmaz. Ödeme rafı, bobini kontrollü gerilim altında besler, işaretleme makinesi, ilk kalıbı yakalayan giriş profilini oluşturur ve sarma ünitesi, bitmiş telin bir sonraki işleme makara, bobin veya tambur olarak ulaşıp ulaşmayacağına karar verir. Gerilme değişimini ekleyen bir kazanç, son kalıpta çap çatırtısı olarak ortaya çıkıyor; teli kötü bir şekilde döşeyen bir germe, müşterinin şekillendirme işleminde karışıklıklara neden olur.
Kalıp ve yağlayıcı, tek geçişte ne kadar azaltmanın mümkün olduğunu ve sarf malzemesinin ne kadar dayanacağını belirler. Tungsten karbür kalıplar paslanmaz çekmede standart olmaya devam ediyor çünkü profillerini ısı ve aşınma altında tutuyorlar ve aniden değil, öngörülebilir bir şekilde arızalanıyorlar. Paslanmaz tel kalıba bu kadar önem verdiğinden, sarf malzemelerinin sonradan akla gelen bir düşünce olarak ele alınması ton başına maliyeti artırmanın güvenilir bir yoludur.
Paslanmaz Tel için Tungsten Karbür Tel Çekme Kalıpları Bu hassas kalıplar, profillerini ısı ve aşınma altında korur ve bu da onları paslanmaz çekme için güvenilir bir seçim haline getirir. Öngörülebilir aşınmaları, sarf malzemesi maliyetlerini kontrol etmeye yardımcı olur ve tutarlı kablo boyutları sağlar. Ürünü Görüntüle → Alım seçimi de eşit derecede dikkati hak ediyor. Makara sarımları, sonraki işlemlerde hızlı bir şekilde ödenecek olan ince tellere uygundur; bobin sarımları demetler halinde hareket eden daha ağır çaplara uygundur. Eğer toplama, çekme hızına yetişemezse, hattın etkin çıktısı, ırgat'ın sağlayabileceği değil, toplamanın absorbe edebileceği kadar olur.
Taahhütte Bulunmadan Önce Pratik Kontroller
Yukarıdaki uygulamalar çoğu satın alma işleminde geçerli olan bir avuç kontrol anlamına gelir. Teklifleri karşılaştırmadan önce bunların üzerinde çalışın.
- Gerçekte çizeceğiniz malzeme kalitelerini doğrulayın - 304, 316, 430 ve dubleks kaliteler soğuk çalışma altında farklı davranır ve azaltma programı ve yağlama sistemi, karışımınızdaki en zorlu kaliteyle eşleşmelidir.
- Giriş çubuğu çapınızı ve bitmiş tel aralığınızı belirtin. Taslak sayısı, ırgat boyutları ve çalışma hızlarının tümü bu yayılmadan kaynaklanmaktadır.
- Aşağı yöndeki sürecinizin kabul edebileceği toleransı tanımlayın. Bir yön çizgisi ±0,02 mm gerektiriyorsa, ±0,05 mm tutan bir makine ne pahasına olursa olsun pazarlık konusu değildir.
- Kazanç ve geri almanın çekme hızı ve bobin ağırlığıyla eşleştiğini kontrol edin, böylece hat uyumlu görünen parçalardan oluşan bir koleksiyon yerine tek bir sistem olarak çalışır.
- Bölgenizdeki satış sonrası destek hakkında bilgi alın: yedek kalıp tutucular, ırgat kovanları ve kontrol parçalarının yanı sıra hattı devreye alabilecek ve operatörlerinizi eğitebilecek bir mühendis.
Sertifikalar da özellikle ihracat yaparken ağırlık taşır. ISO 9001 kalite yönetimi ve CE işareti, belgelendirilmiş prosedürlerin ve güvenlik uyumluluğunun halihazırda mevcut olduğunu gösterir; bu da devreye alma işlemini kısaltır ve kabul testleri sırasında sürprizlerle karşılaşma riskini azaltır.
Evrensel Makine Yok — Yalnızca Doğru Uyum
Paslanmaz çelik tel çekme makinesi tek bir sonuca göre değerlendirilir: ürettiği telin müşterinin prosesini çalışır durumda tutup tutmadığı. Bir yay üreticisi, bir kılavuz tel fabrikası ve bir bağlantı elemanı fabrikası aynı kataloğu okuyacak ve farklı seçimler yapacaktır çünkü uygulamaları aynı çeliğe farklı gereksinimler katmaktadır.
Uygulamayla başlayın. Malzemeyi, bitmiş çapı, toleransı ve son ürünün gerektirdiği yüzeyi tanımlayın. Buradan makine mimarisi, hat düzeni ve destekleyici ekipmanlar kendini gösterir. Doğru makine nadiren en pahalı veya en hızlı olanıdır; sınırları tam olarak uygulamanın ihtiyaçlarına uygun olandır.